عادةً ما يقوم مُصنِّع المعادن الذي يتعاقد على مدادة بتنفيذ نفس العمليات الحسابية: تقوم ماكينة الضغط بتسليم جزء واحد متعدد الانحناءات كل 30 إلى 60 ثانية، بينما يتطلب الطلب الأول 8000 طول متطابق بحلول نهاية الشهر. أ لفة الصفائح المعدنية السابقة يغير هذا الحساب من خلال التشكيل المستمر من الملف بسرعة 15 إلى 50 مترًا في الدقيقة، مع الاحتفاظ بمقطع عرضي واحد عبر آلاف التكرارات. يشرح هذا الدليل ما تقوم به الآلة، وأي الملفات الشخصية تعمل بشكل أسرع، والمواصفات الأربعة التي تحدد ما إذا كان الخط سيدفع تكاليفه أم لا.
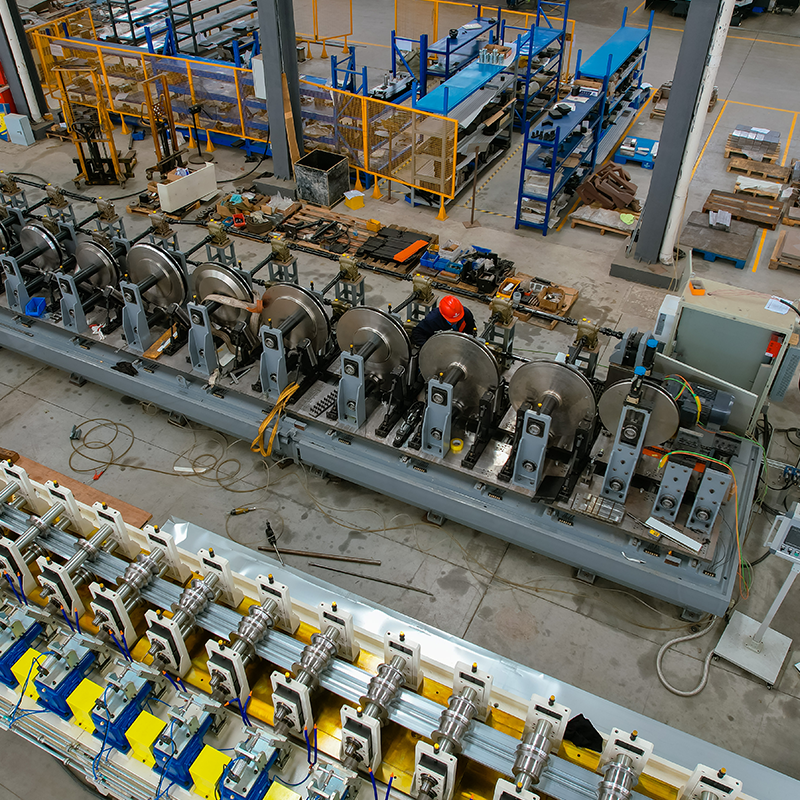
آلة تشكيل الصفائح المعدنية عبارة عن آلة تشكيل مستمرة تغذي الشريط الملفوف من خلال سلسلة من القوالب الأسطوانية المزدوجة، كل محطة تضيف تغييرًا صغيرًا في الزاوية حتى يخرج الشريط كمقطع جانبي نهائي للمقطع العرضي الثابت.
التعريف الأساسي تشكيل لفة هو الانحناء التدريجي للصفائح المعدنية من خلال 8 إلى 24 محطة أسطوانية متطابقة؛ نظرًا لأن كل انحناء يتم إنشاؤه بزيادات صغيرة، فإن العملية تتجنب علامات السطح ومشاكل الزنبرك الخلفي التي تظهر في عمل الفرامل بالضغط بضربة واحدة.
يحتوي كل سطر على خمس وحدات وظيفية:
والنتيجة العملية هي أن خطًا واحدًا يحل محل مكبس الضغط، ومكبس التخريم، واثنين أو ثلاثة من معالجات المواد. تحدد هندسة الملف الشخصي، بما في ذلك عدد خطوط الانحناء والعمق وعرض الحافة، عدد المحطات: السماح بمحطة إلى ثلاث محطات لكل خط انحناء، مع وجود محطتين كرقم تخطيط مشترك.
يتم تعريف آلة تشكيل الصفائح المعدنية الصحيحة من خلال عائلة التشكيلات التي تنتجها، لأن هندسة المقطع العرضي تحدد عدد المحطات، وتكلفة الأدوات، وسرعة الخط الواقعية. تتجمع الخطوط المثبتة تجاريًا في النطاقات الخمسة الموضحة أدناه.
 آلة تشكيل CUZ Sigma مع تغيير العرض التلقائي تشكل هذه الآلة ثلاثة مقاطع CUZ وثلاثة مقاطع CU-sigma على خط واحد، مع نظام تغيير العرض التلقائي وعمود 110 مم، مما يناسب إنتاج المقاطع عالية الخلط. عرض المنتج →
 آلة تشكيل دعامة الكاسيت لملفات التعريف من سلسلة 41 يتعامل هذا النوع السابق من الكاسيت مع ملفات تعريف 41 × 21 إلى 41 × 76 من خلال مشاركة مجموعة بكرات مكونة من 20 محطة وإضافة شريط من 10 محطات، تم تصميمه لشريط SS304 عالي القوة. عرض المنتج →
سرعات الخط النموذجية حسب عائلة الملفات الشخصية، بوحدة م/دقيقة
تغطي النطاقات أحجام الملفات الشخصية الشائعة تجاريًا؛ توجد ملفات تعريف ثقيلة أو عميقة جدًا في الطرف السفلي من كل نطاق.
اختر أداة تشكيل لفة الصفائح المعدنية من خلال تقييم أربعة عوامل بالترتيب: نطاق المادة، وهندسة الملف الشخصي، وسرعة الخط، وطريقة التغيير. كل واحد يغير سعر الجهاز أكثر من أي ميزة اختيارية في عرض الأسعار.
إذا كانت الملفات الواردة أوسع من عرض الشريط الذي يحتاجه الملف فعليًا، ضع آلة الحز أو آلة فك اللفائف الثقيلة قبل الأولى. يعمل هذا المزيج على التخلص من مخلفات حواف الحواف على خط التشكيل ويحافظ على تغذية الماكينة بعرض الملف الدقيق. يقوم الموردون الذين يقومون ببناء السلسلة الكاملة في عقد واحد بتبسيط مسؤولية قطع الغيار والتشغيل والضمان.
 آلة الحز للتحكم الدقيق في عرض الملف يقوم خط الحز هذا بتقطيع اللفائف العريضة إلى عرض الشريط الدقيق الذي تحتاجه آلة تشكيل اللف، مما يقلل من هدر حواف الحواف ويبسط تغذية الملف قبل الإنتاج. عرض المنتج →
تعتبر شركة Shanghai Sihua Precision Machinery Co., Ltd. إحدى الشركات المصنعة التي تزود السلسلة من التقطيع والتفكيك إلى تشكيل اللف، والتثقيب المؤازر، والتعبئة الأوتوماتيكية؛ يكون هذا النطاق مهمًا عندما تكون مواعيد التسليم وتكامل الخط على جانبك من العقد. قم بمراجعة نطاقات الماكينة والمواصفات الداعمة قبل مقارنة عروض الأسعار.
يفوز التشكيل باللف للأجزاء ذات المقطع العرضي الثابت ذات الحجم الكبير؛ يفوز ضغط الكبح على المدى القصير والانحناء المعقد متعدد المحاور؛ لا يفوز الختم إلا عندما يكون الجزء مضغوطًا بدرجة كافية لقالب تدريجي وحجم يبرر تكلفة الأدوات.
| الطريقة | الأشكال النموذجية | الإخراج العملي | استثمار الأدوات | وقت التحول |
| لفة الصفائح المعدنية السابقة | مقطع عرضي طويل وثابت | 15-50 م/دقيقة | معتدلة إلى عالية | 15-90 دقيقة |
| اضغط على الفرامل | أقواس قصيرة، أقسام منخفضة الحجم | 1-4 أجزاء/دقيقة لجزء ثلاثي الانحناء | منخفض | 5-20 دقيقة |
| ختم الصحافة | أجزاء مدمجة ذات ثقوب مشكلة | 10-25 جزء/دقيقة في القالب التدريجي | الأعلى | 2-8 ساعات |
ضع الملف التعريفي على آلة التشكيل عندما يظل المقطع العرضي متماثلًا ويكون الحجم المتوقع أعلى من 5000 إلى 15000 متر مكعب تقريبًا شهريًا، اعتمادًا على معدلات العمالة المحلية. تؤكد النتائج الميدانية من الخطوط المثبتة استردادًا لمدة تتراوح بين 12 إلى 18 شهرًا عند التشغيل على فترتين مع استخدام بنسبة 50 بالمائة؛ قراءة دراسات حالة المشروع للحصول على أرقام تم التحقق منها قبل الميزانية.
هذه هي الأسئلة التي يطرحها مديرو المصانع في أغلب الأحيان قبل التوقيع على خط تشكيل اللف.
تقوم معظم أدوات التشكيل ذات الغرض الواحد بمعالجة 0.3 إلى 3.0 ملم. تصل المدادات الهيكلية وأنظمة الرفوف العمودية ذات الأعمدة الأكبر ومحركات عزم الدوران الأعلى إلى 4.0 إلى 6.0 مم، لكن تكلفة الأدوات ترتفع بشكل حاد فوق 3 مم بسبب زيادة أقطار اللفة وقوة الدفع.
السماح بمحطة إلى ثلاث محطات لكل خط منعطف. تحتاج قناة القبعة البسيطة إلى ستة إلى ثمانية؛ يمكن أن تحتاج مدادة سيجما العميقة إلى أربعة عشر إلى عشرين. تعمل المزيد من المحطات على تشديد التسامح ولكنها تعمل على إطالة الماكينة ورفع ميزانية الأدوات.
نعم، من خلال ثلاثة طرق: تغيير اللفة يدويًا مع إعداد من 60 إلى 120 دقيقة، أو التغيير السريع للشريط مع إعداد من 15 إلى 30 دقيقة، أو الضبط التلقائي للعرض والارتفاع، وهو أمر شائع في خطوط تثبيت الحوائط الجافة حيث يتغير الحجم باستمرار ولكن الشكل لا يتغير.
قارن التكلفة المحملة بالكامل للعملية الحالية، بما في ذلك عمالة المشغل والإعداد والخردة وإعادة العمل، مقابل خط تغذية بالملف يعمل عند الاستخدام المتوقع. عادةً ما يتم سداد راتب الموظف السابق متوسط الحجم الذي يعمل في نوبتين بمعدل استخدام بنسبة 50 بالمائة في غضون 12 إلى 18 شهرًا لجزء مقطع عرضي ثابت.
آلة فك اللفافة المفردة من مادة واسعة آلة التسوية وآلة لعمل ثقوب صغيرة على كلا الجانبين ...
عرض التفاصيل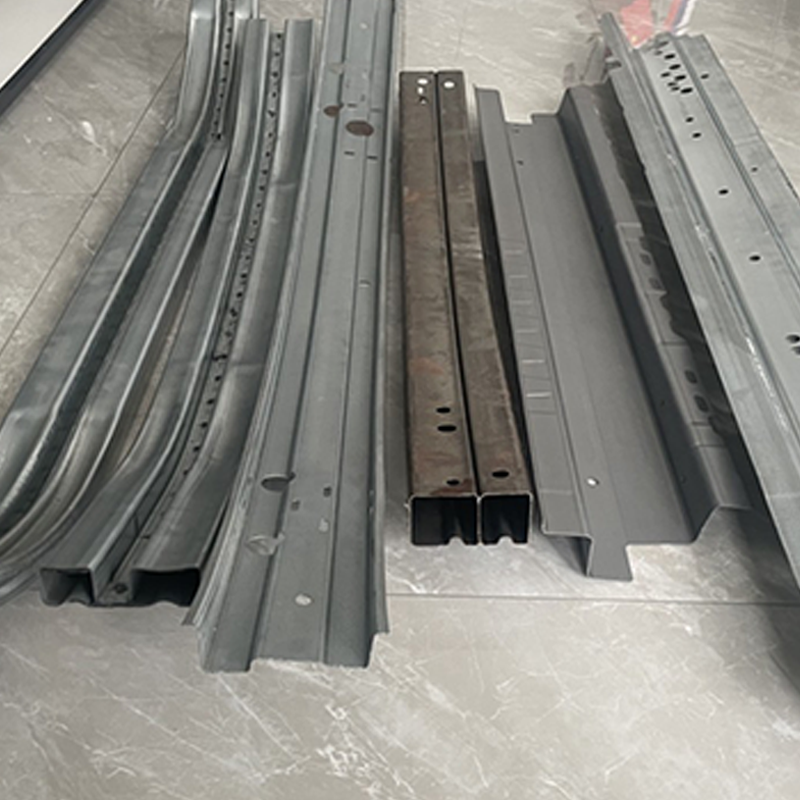
عرض يموت الأسطوانة قالب ثني الشعاع الأمامي المضاد للتصادمات في السيارة آلية الانحناء المتداول ذات العارضة المضادة للتصادم ...
عرض التفاصيل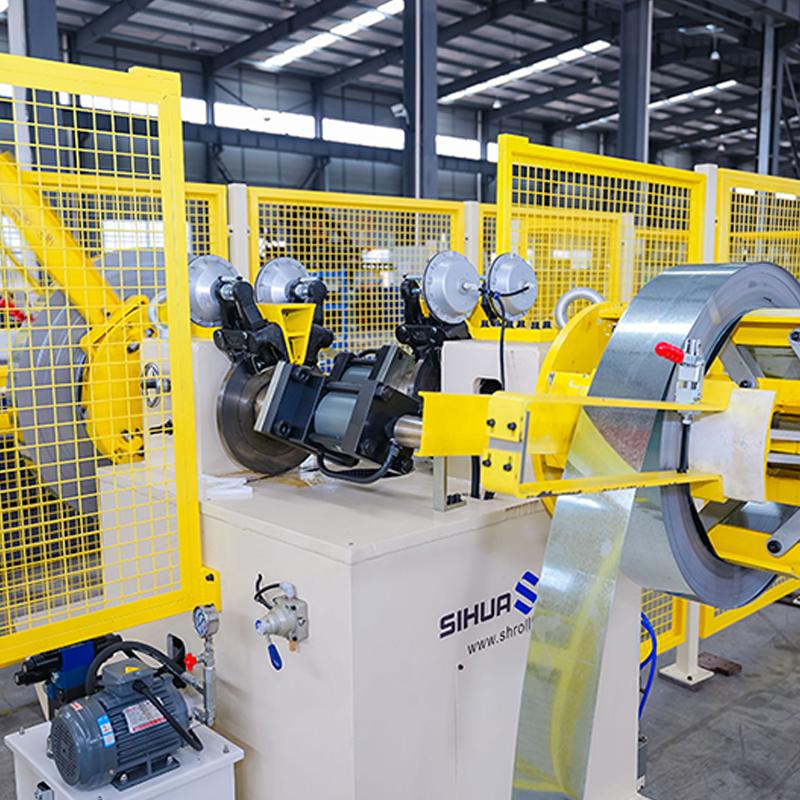
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. يمكن تعديل قوة الليزر ...
عرض التفاصيل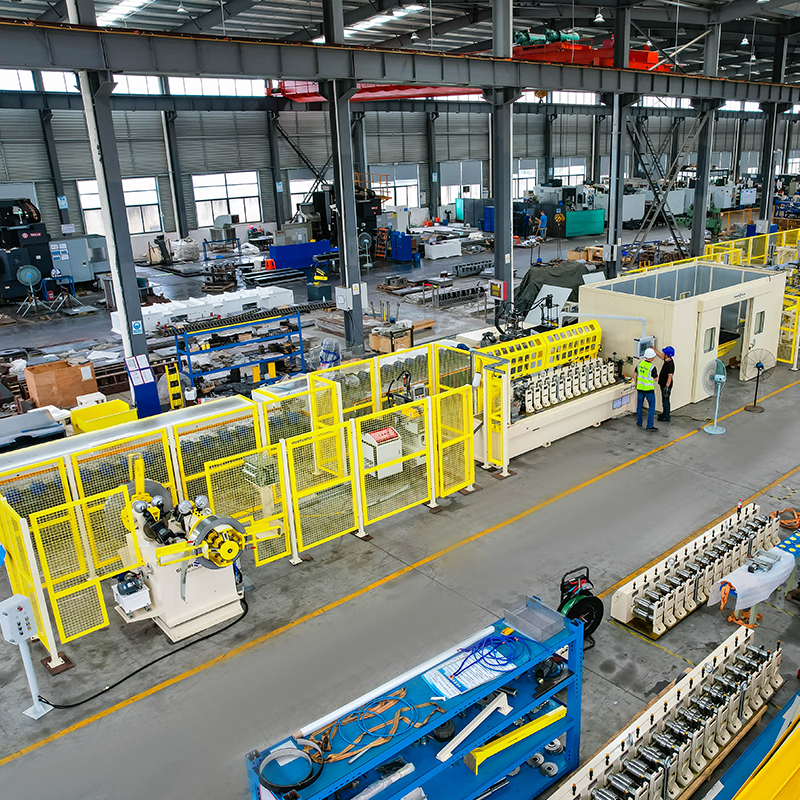
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. آلة تشكيل لفة الكاسيت ...
عرض التفاصيل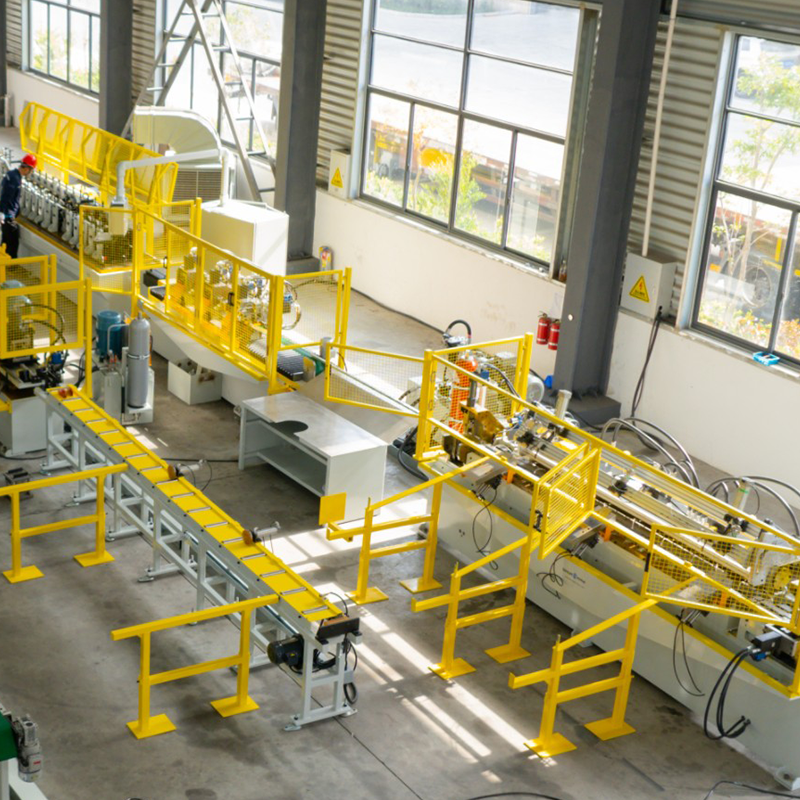
ماكينة فك اللف/التمدد الهيدروليكية الفولاذية المطلية مسبقًا برأسين، ماكينة فك اللفائف الفولاذية المجلفنة ذات الرأس المزدوج، دعامة تخزين فولاذية مطلية مسبقًا، تقليل ال...
عرض التفاصيل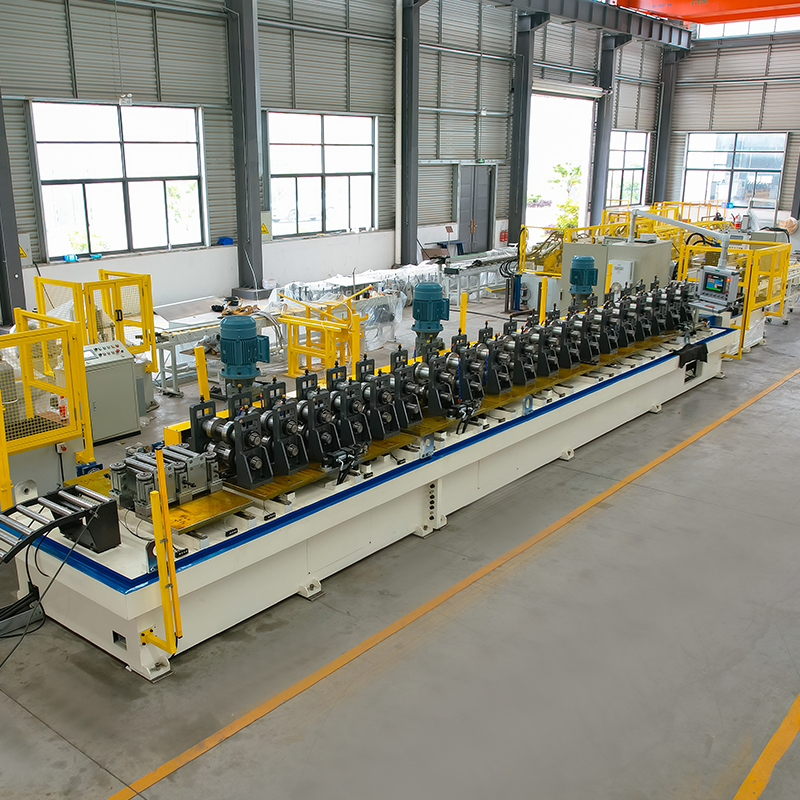
آلة تشكيل لفة العرض التلقائي للقوس الشمسي آلة فك المواد مع منصة تخزين وذراع آلي آل...
عرض التفاصيللا تتردد في الاتصال بنا عندما تحتاج إلينا!
معلومات الاتصال
المنتجات
الجوال