نادرًا ما يحتفظ مدراء الخطوط الذين ينقلون الإنتاج من لفائف الصلب إلى لفائف الألمنيوم بصفائح الإعداد الخاصة بهم. قد ترى الشركة المصنعة التي تشكل 1.5 مم 5052-H32 لقوس تثبيت الطاقة الشمسية موجة حافة كل 40 مترًا، أو تشاهد ساق الملف الشخصي مفتوحة بمقدار 4 درجات أثناء مغادرة المحطة النهائية. كان مقياس الشريط متطابقًا، وكانت اللفات نظيفة، ولم تتغير سرعة الخط أبدًا. ما تغير هو المادة: الألومنيوم يصبح أكثر صلابة بشكل أسرع من الفولاذ، ويخزن طاقة أكثر مرونة بالنسبة إلى قوة خضوعه، ويوصل الحرارة بعيدًا بمعدل ثلاثة أضعاف معدل الفولاذ تقريبًا.
لفة تشكيل الألومنيوم هو الثني المتزايد المستمر لملف الألمنيوم من خلال سلسلة من محطات اللف المحددة لإنتاج مقطع عرضي ثابت. يتطابق مبدأ التشكيل مع الفولاذ، لكن الاختلافات المذكورة أعلاه تغير كل قرار نهائي: اختيار السبائك، وتشطيب الأدوات، والتشحيم، وسرعة الخط، والتفاوتات التي يمكنك اقتباسها بأمانة.
السبائك التي تهيمن على تشكيل لفائف الألومنيوم هي سلسلة 1xxx، 3xxx، و5xxx، وسبائك 6xxx يجب أن يتم تشكيلها فقط في درجات حرارة ناعمة؛ كلما كان المزاج أصعب، كلما زاد احتمال تشقق المظهر الجانبي عند خط الانحناء.
توفر سلسلة 1xxx، المصنوعة أساسًا من الألومنيوم النقي، أفضل قابلية للتشكيل ولكن قوة منخفضة جدًا، لذا فهي تناسب الزخارف الزخرفية والوميض والحشيات. تضيف سلسلة 3xxx المنغنيز، و3003 هو الإعداد الافتراضي لمقاطع التسقيف، والمزاريب، وإطارات الطاقة الشمسية لأنه يوازن بين الاستطالة، ومقاومة التآكل، والتكلفة. تضيف سلسلة 5xxx المغنيسيوم: يوفر 5052 و5056 ضعف قوة الخضوع تقريبًا لـ 3003-H14 ويصبحان المعيار في التشكيلات البحرية والنقل والخزانات. سلسلة 6xxx قابلة للمعالجة بالحرارة؛ يمكن تشكيل 6061-T4 بأنصاف أقطار كبيرة، ولكن 6061-T6 يتشقق بشكل عام ولا ينبغي أبدًا تخصيصه للثني البارد.
| سبيكة ومزاج | قوة العائد | استطالة | دقيقة. نصف قطر الانحناء | ملفات تعريف نموذجية |
| 1100-أو | 35 ميجا باسكال | 35% | 0.5 طن | تقليم، وامض، ديكور |
| 3003-O | 45 ميجا باسكال | 25% | 1.0 طن | تسقيف، المزاريب |
| 3003-H14 | 145 ميجا باسكال | 12% | 1.5 طن | إطارات الطاقة الشمسية، الأقسام العامة |
| 5052-H32 | 195 ميجا باسكال | 12% | 2.0 طن | البحرية والنقل والدبابات |
| 6061-T4 | 145 ميجا باسكال | 22% | 2.5 طن | الأقسام الهيكلية |
يرتد الألومنيوم تقريبًا ضعف قوة الفولاذ الطري ذي الأجزاء المتساوية من الصلابة، ويتصلب بسرعة كبيرة بحيث يكون الشريط الذي يدخل المحطة الخامسة ميكانيكيًا مادة مختلفة عن تلك التي تدخل الأولى.
كل محطة تشكيل ترفع قوة الخضوع المحلية، مما يرفع قوة الانحناء للمحطة التالية. يظهر التأثير التراكمي على شكل موجة حافة متسعة، أو شكل جانبي منحني، أو زاوية ساق تنجرف على مسار الملف. يتخلص الألومنيوم من حرارة الاحتكاك بسرعة، وبالتالي فإن الأعراض المرئية للإعداد السيئ هي غبار الألومنيوم الناعم أو الالتقاط على سطح اللفة، وليس الشريط الساخن.
يجب أن تكون أدوات لف الألومنيوم مصقولة إلى سطح نهائي يتراوح من 0.2 إلى 0.4 ميكرومتر Ra، ويتم تصنيعها من فولاذ الأدوات D2 أو DC53، وتعمل عادةً بسرعة 15 إلى 30 مترًا في الدقيقة.
إن ميل الألومنيوم إلى التكوُّن والتقاط فولاذ الأداة يجعل تشطيب السطح والتشحيم أكثر أهمية من تشكيل لفائف الفولاذ. تمنع هذه التعديلات العيوب الأكثر شيوعًا:
الحد الأدنى لنصف قطر الانحناء هو أسرع طريقة لمقارنة درجات حرارة الألومنيوم لتشكيل اللف. يتم التعبير عن القيمة كمضاعف لسمك المادة، وتجاوزها يؤدي إلى حدوث تشققات على سطح الانحناء الخارجي.
الممارسة النموذجية للانحناءات بزاوية 90 درجة مع محور الانحناء المتعامد مع اتجاه التدحرج:
قيم الانحناءات بزاوية 90 درجة، المتعامدة مع اتجاه التدحرج. يمكن أن يؤدي الانحناء الموازي لاتجاه التدحرج إلى رفع الحد الأدنى لنصف القطر بنسبة تصل إلى 50 بالمائة.
الفولاذ الطري
سبائك الألومنيوم
يحمل خط تشكيل لفات الألومنيوم الذي تم ضبطه بشكل صحيح تفاوتات العرض المشكل بمقدار زائد أو ناقص 0.2 مم وتفاوتات طول الساق بمقدار زائد أو ناقص 0.3 مم، بشرط بقاء عرض الشريط الوارد وسمكه في المواصفات.
أكثر حالات فشل الجودة شيوعًا في مقاطع الألمنيوم هي موجة الحافة، والقوس الطولي، والخدوش الدقيقة على السطح المرئي. عادة ما تأتي موجة الحافة من عرض الشريط غير المستوي أو مجموعة اللفائف البالية؛ يأتي القوس من سمك الشريط غير المتناسق؛ تأتي الخدوش من عيوب سطح اللفة أو الأوساخ أو عدم كفاية التشحيم. تصبح الثلاثة جميعها أكثر وضوحًا بعد الطلاء بأكسيد الألومنيوم أو طلاء PVDF، لذلك يجب ذكر متطلبات السطح في مرحلة التسعير، ولا يتم اكتشافها بعد تشغيل الملف الأول.
ينقسم إنتاج تشكيل لفات الألومنيوم إلى أربع مجموعات تطبيقية: تركيب الطاقة الشمسية، والدعم الكهربائي، والمعماري، والنقل، ويختلف تكوين الماكينة عبر هذه المجموعات أكثر من اختلاف خيارات السبائك.
يتم تشكيل مقاطع تركيب الطاقة الشمسية عادةً من 3003-H14 أو 5052 بسمك 1.5 إلى 2.5 مم، مع فتحات مثقوبة مسبقًا يجب أن تحتوي على تسامح طولي يزيد أو يقل عن 0.5 مم. يكاد يكون من المستحيل الحفاظ على هذا التسامح بخطوة تثقيب منفصلة، ولهذا السبب تم بناء محطة تثقيب مؤازرة على الخط في نفس الخط.
 آلة تشكيل دعامة الطاقة الشمسية الكهروضوئية ذات 8 محاور يدمج هذا الخط التثقيب المؤازر مع تشكيل اللف للحفاظ على تفاوتات الفتحات الضيقة في مقاطع تركيب الطاقة الشمسية، مما يعالج تحدي الدقة الطولية ± 0.5 مم المذكور سابقًا. عرض المنتج →
يتم تشكيل ملفات الدعم الكهربائية مثل حوامل الكابلات المصنوعة من الألومنيوم وقنوات الدعامة من شريط أرق، يتراوح عادةً من 0.8 إلى 1.5 مم، وغالبًا ما تقوم نفس الآلة بتشغيل عدة ملفات تعريف في نوبة واحدة. تحافظ أدوات الكاسيت سريعة التغيير على وقت التغيير أقل من 30 دقيقة.
 آلة تشكيل علبة الكابلات ذات العرض القابل للتعديل صُممت هذه الماكينة للتحويلات السريعة بين عروض علبة الكابلات المتعددة، وهي تناسب ملفات الدعم الكهربائية ذات الأشرطة الرفيعة وتحافظ على تبديل الأدوات في أقل من 30 دقيقة. عرض المنتج →
تشتمل التشكيلات المعمارية على إطارات الوحدات الكهروضوئية وإطارات النوافذ والأبواب، حيث تحدد جودة الانحناء ما إذا كانت زوايا الإطار تغلق في حدود 0.5 مم. تعمل هذه الخطوط بشكل أبطأ وتتطلب أعلى مستوى من اللفات في المتجر.
 آلة تشكيل الإطار الكهروضوئي وإطار النافذة والباب توفر هذه الآلة ثنيًا دقيقًا للمقاطع المعمارية مثل إطارات الوحدات الكهروضوئية وإطارات النوافذ والأبواب، مما يساعد على تحقيق إغلاق الزوايا في حدود 0.5 مم كما هو موضح في النص. عرض المنتج →
قبل طلب خط ما، قم بمقارنة دراسات حالة التطبيق واطلب إجراء اختبار باستخدام الملف الخاص بك. ال مكتبة حالة العملاء يوضح كيفية التعامل مع الملفات المماثلة في خطوط الإنتاج، وتدعم شركة Shanghai Sihua Precision Machinery Co., Ltd. عمليات التشغيل التجريبية لآلات تشكيل لفات الألومنيوم الخاصة بها.
لا. في الحالة المزاجية T6، يتمتع 6061 باستطالة أقل من 10 بالمائة وقوة إنتاج عالية، لذا يتشقق نصف القطر الخارجي على الانحناءات النموذجية المشكلة. استخدم 6061-T4 أو 5052-H32 أو 3003-H14 بدلاً من ذلك. إذا كان 6061-T6 أحد متطلبات التصميم، فقم بلف النموذج في T4 وقم بتقادم الملف النهائي.
بالنسبة لملفات التعريف العامة، فإن 3003-H14 هو الخيار الافتراضي الأكثر أمانًا. بالنسبة للتشكيلات الهيكلية أو البحرية أو النقل، فإن 5052-H32 أو 5056 تعطي قوة أعلى مع قابلية تشكيل مقبولة. بالنسبة للمقاطع الزخرفية البحتة، فإن 1100-O أو 3003-O تقضي على خطر التشقق تمامًا.
قم بثني المحطات النهائية بمقدار 1 إلى 3 درجات، أو أضف محطة تغيير الحجم التي تطبق زاوية تشكيل صفرية، أو قم بزيادة شد الشريط بين المحطات، أو تشغيل الأدوات المصححة بالزنبرك الخلفي. قياس Springback على جزء المعايرة قبل الإنتاج.
يمكن أن تكون درجة فولاذ الأداة هي نفسها، D2 أو DC53، ولكن يجب أن تكون نهاية اللفة أدق، والخلوصات أكثر إحكامًا قليلاً، ويكون التشحيم أخف. هذه الاختلافات إلزامية وليست اختيارية بالنسبة للألمنيوم.
آلة فك اللفافة المفردة من مادة واسعة آلة التسوية وآلة لعمل ثقوب صغيرة على كلا الجانبين ...
عرض التفاصيل
عرض يموت الأسطوانة قالب ثني الشعاع الأمامي المضاد للتصادمات في السيارة آلية الانحناء المتداول ذات العارضة المضادة للتصادم ...
عرض التفاصيل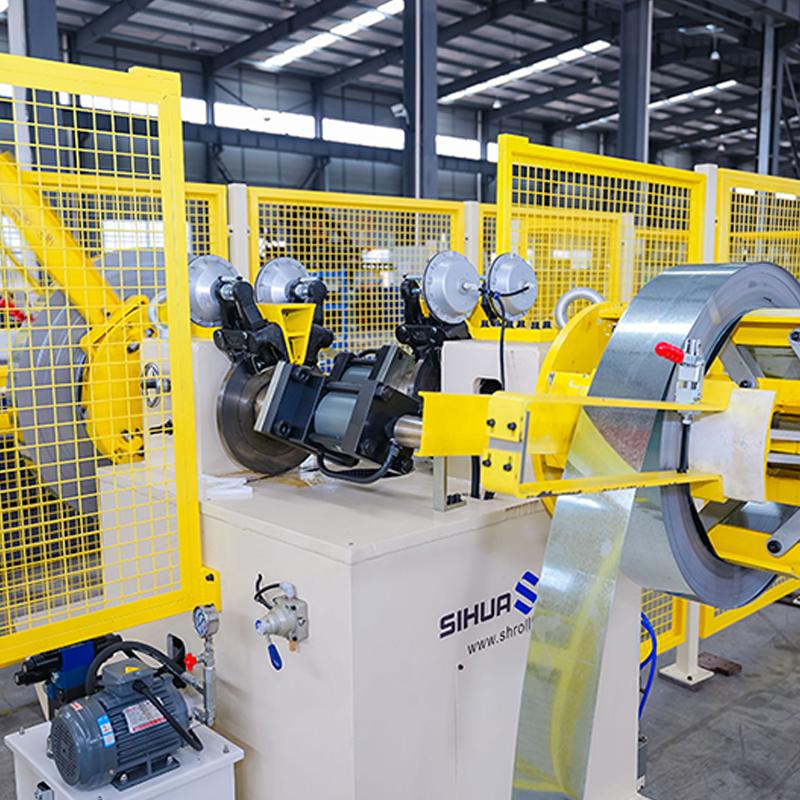
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. يمكن تعديل قوة الليزر ...
عرض التفاصيل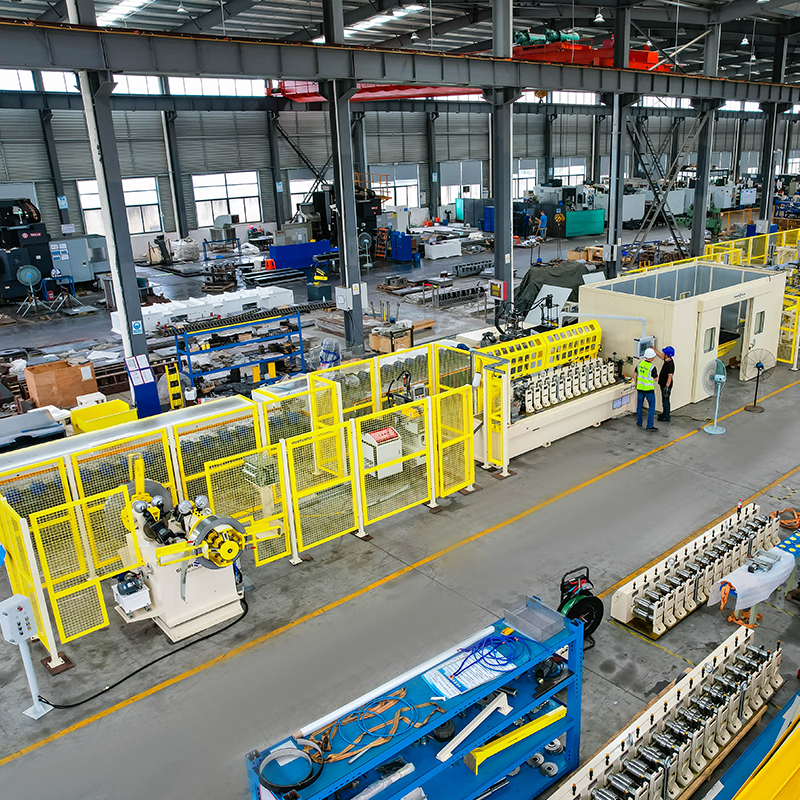
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. آلة تشكيل لفة الكاسيت ...
عرض التفاصيل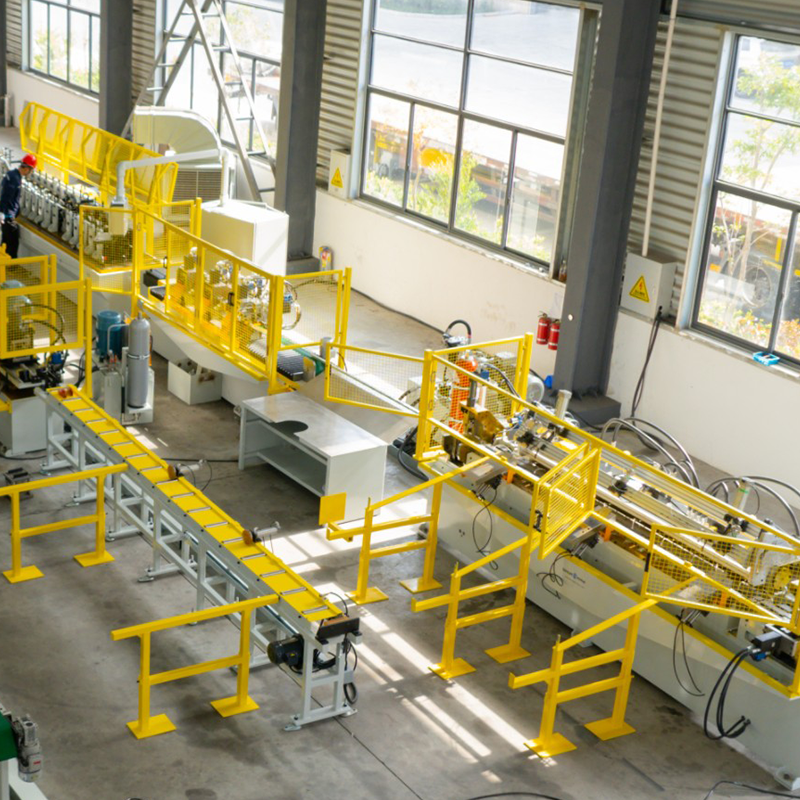
ماكينة فك اللف/التمدد الهيدروليكية الفولاذية المطلية مسبقًا برأسين، ماكينة فك اللفائف الفولاذية المجلفنة ذات الرأس المزدوج، دعامة تخزين فولاذية مطلية مسبقًا، تقليل ال...
عرض التفاصيل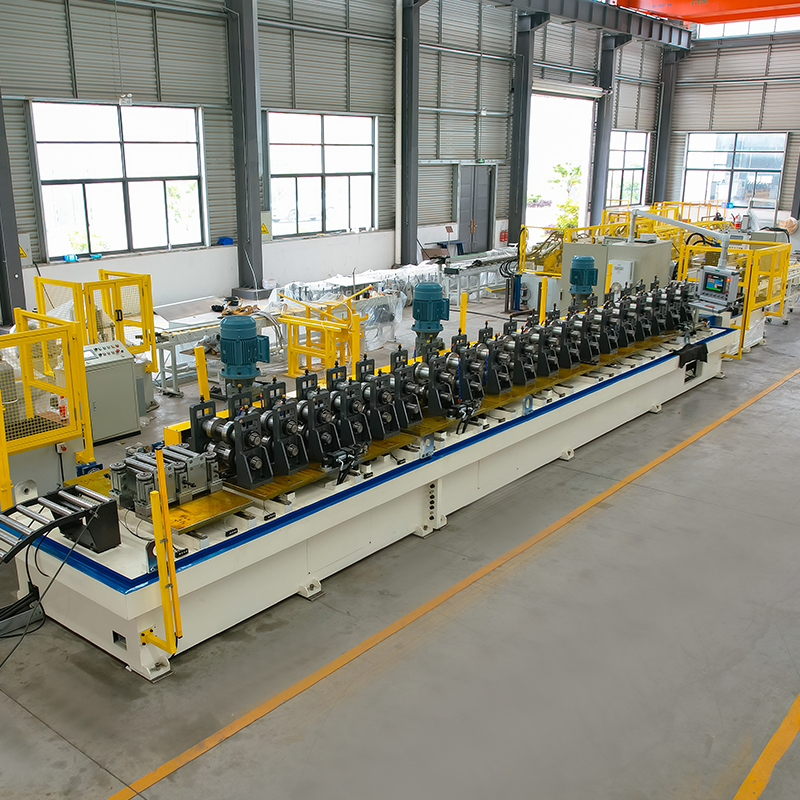
آلة تشكيل لفة العرض التلقائي للقوس الشمسي آلة فك المواد مع منصة تخزين وذراع آلي آل...
عرض التفاصيللا تتردد في الاتصال بنا عندما تحتاج إلينا!
معلومات الاتصال
المنتجات
الجوال