التزيين المعدني للسقالة، والمعروف باسم لوح السقالة أو لوح السطح المعدني، هو مكون هيكلي يدعم العمال والمواد في أنظمة الوصول المؤقتة. بالنسبة لمصنعي هذه الألواح، فإن القدرة على الجمع بين النقش المضاد للانزلاق، والثقب، وطي الحواف في عملية تشكيل مستمرة واحدة تعد ميزة إنتاجية حاسمة. تعمل أداة تشكيل سطح السقالة المعدنية مع المعالجة المضمنة على تحويل ملف فولاذي عادي مباشرةً إلى لوح سطح جاهز للاستخدام، مما يؤدي إلى التخلص من خطوات المعالجة المنفصلة، وتقليل تكاليف العمالة، وتحسين اتساق الأبعاد.
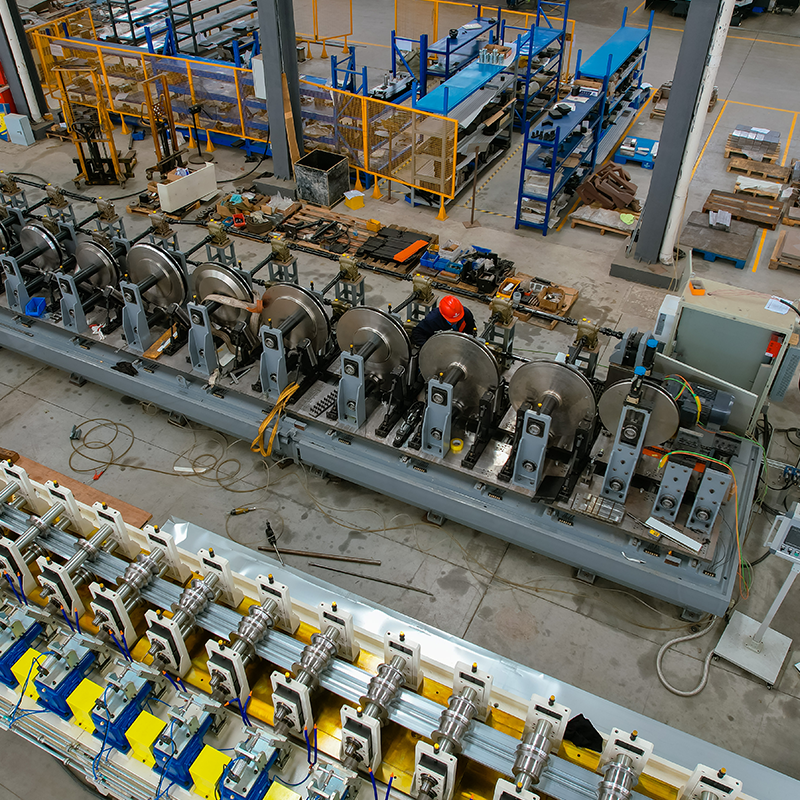
 آلة تشكيل التزيين المعدنية المتكاملة للسقالة تجمع هذه الآلة بين النقش، والتثقيب، وطي الحواف في خط واحد متواصل، وتحويل لفائف الفولاذ العادي إلى ألواح سطح سقالة نهائية ذات أبعاد متسقة وعمالة أقل. عرض المنتج →
بدلاً من إرسال الفراغات المقطوعة مسبقًا إلى مكبس هيدروليكي للنقش ثم إلى آلة أخرى للتثقيب والطي، يقوم خط متكامل حديث بتنفيذ جميع العمليات الثلاث بسرعة الخط. تشرح هذه المقالة العمليات الأساسية والمكونات الرئيسية واعتبارات المواد ومعايير الاختيار لهذه المعدات المتخصصة، وتوضح لماذا أصبحت المعالجة المضمنة طريقة الإنتاج المفضلة لمصنعي أسطح السقالات.
إن آلة تشكيل سطح السقالة المعدنية عبارة عن خط تشكيل لفة تم تصميمه خصيصًا لإنتاج ألواح المشي المعدنية وألواح التزيين المستخدمة في أنظمة السقالات ومنصات الوصول الصناعية. تقوم الآلة الأساسية بإجراء عملية تشكيل على البارد لتشكيل ملف معدني مسطح في شكل سطح مع أضلاع طولية وهندسة حافة محددة. في تكوينه المضمن، يدمج الخط أيضًا ثلاث محطات إضافية: النقش المضاد للانزلاق، والثقب، وطي الحواف.
تدفق العملية واضح ومباشر. يقوم جهاز التفكيك بتغذية الملف في جهاز التسوية، الذي يعمل على تسطيح الشريط والتحكم في شدته. يمر الشريط بعد ذلك عبر سلسلة من محطات اللف حيث يتشكل الشكل تدريجيًا. عند نقطة معينة في الخط، تزين الأسطوانة المنقوشة سطح المشي لتكوين نسيج متين مضاد للانزلاق. تقوم وحدة التثقيب المؤازرة بعد ذلك بقطع أنماط الثقب للتصريف، أو التثبيت، أو تقليل الوزن. بالقرب من نهاية الخط، تقوم بكرات قابلة للطي بإغلاق الحواف الجانبية لإنتاج حدود آمنة وصلبة. وأخيرًا، يقوم القالب الطائر بقطع المظهر الجانبي إلى طول محدد.
يعد النقش المضاد للانزلاق أحد أهم العمليات في إنتاج أسطح السقالات، لأن سطح المشي يجب أن يظل آمنًا حتى عند تعرضه للمطر أو الزيت أو غبار البناء. بدلاً من وضع طلاء أو إرفاق لوحة منفصلة مضادة للانزلاق، يستخدم النقش المضمن بكرات صلبة للضغط على نسيج ثلاثي الأبعاد مباشرة على السطح الفولاذي.
تتضمن أنماط النقش الشائعة أشكال الماس والدمعة والشيفرون. يؤثر اختيار النمط على كل من معامل الاحتكاك والصلابة الهيكلية للوحة. يتم التحكم في عمق النقش عادةً بين 0.3 و1.0 مم، اعتمادًا على سمك المادة ومتطلبات السلامة للسوق المستهدف. نظرًا لأن بكرات النقش مدمجة في الخط، يتم تطبيق النسيج قبل إغلاق المظهر الجانبي بالكامل، مما يقلل من الزنبرك الخلفي ويضمن بقاء النمط موحدًا على طول اللوحة بالكامل.
بالمقارنة مع النقش بعد العملية في مكبس منفصل، فإن النقش المضمن يقلل من وقت الدورة، ويتجنب أخطاء إعادة تحديد الموضع، ويقلل من تلف الحواف المقطوعة مسبقًا. كما أنه يجعل خط الإنتاج أكثر إحكاما وأسهل في التشغيل الآلي.
يخدم التثقيب عدة أغراض في سطح السقالة: تسمح الثقوب الدائرية بمرور الماء والحطام عبر لوح المشي؛ يمكن استخدام الفتحات الطويلة لتثبيت اللوحة على أنابيب السقالة؛ والثقوب المنقوشة تقلل من وزن اللوحة دون المساس بقدرة الحمل الخاصة بها. تقوم محطة التثقيب المضمنة بتنفيذ هذه المهام بينما لا يزال الشريط يتحرك، وذلك باستخدام اللكمات التي يتم تشغيلها بواسطة المؤازرة والتي يمكن إعادة برمجتها بين الدُفعات.
تعتبر تقنية التثقيب المؤازرة ذات قيمة خاصة في هذا التطبيق لأنها توفر إمكانية تكرار عالية وضوضاء منخفضة وتغييرات مرنة في نمط الثقب. ومن الأمثلة الجيدة على هذه الإمكانية وحدة التثقيب المؤازرة التي تم تطويرها لخطوط الأقواس الكهروضوئية، حيث يتم استخدام نفس المبدأ لثقب الثقوب على فترات زمنية محددة أثناء تشكيل اللف عالي السرعة. لقد تم توثيق هذه التقنية جيدًا في الصناعة: للحصول على نظرة أعمق حول كيفية عمل التثقيب المؤازر وأين يمكن تطبيقه، اقرأ نظرة عامة على آلة التثقيب المؤازرة ذات 8 محاور: كيف تعمل والميزات الرئيسية والتطبيقات .
 آلة التثقيب المؤازرة ذات 8 محاور لملفات الأقواس الكهروضوئية توفر وحدة التثقيب التي تعمل بمحرك مؤازر إمكانية تكرار عالية وأنماط ثقب مرنة متزامنة مع سرعة الخط، مما يجعلها مثالية للثقب الدقيق في سطح السقالة وإنتاج الدعامات الشمسية. عرض المنتج →
من خلال دمج محطة التثقيب في آلة تشكيل سطح السقالة، يتجنب المصنعون التكلفة والعمالة لخطوة التثقيب المنفصلة. تتم مزامنة موضع الثقب مع سرعة الخط، بحيث تتلقى كل لوحة مسافات متطابقة، وهو أمر بالغ الأهمية للتثبيت السريع في الموقع.
حواف السطح المعدني للسقالة ليست مجرد تفاصيل. وهي تحدد كيفية تشابك اللوحة مع إطار السقالة، ومقدار الوزن الذي يمكن أن تحمله اللوحة، ومدى أمان العمال في التعامل معها. يضغط طي الحافة المضمنة على الحواف الطولية للملف الجانبي في شكل هندسي محدد، مثل شفة منحنية واحدة، أو طية مزدوجة مطوقة، أو حافة صندوق مغلقة.
على سبيل المثال، تخلق الحافة المطوقة حدودًا مستديرة ناعمة تمنع التمزقات وتقلل من تركيز الضغط عند الحافة. يزيد الجدار الجانبي المطوي بشكل أعمق من معامل قسم السطح، مما يحسن مقاومة الانحناء تحت الحمل. تقوم محطة الطي أيضًا بمحاذاة هندسة الحافة مع السطح المنقوش بحيث يظل المظهر العام مسطحًا ومستقرًا بعد القطع.
بمجرد قطع السطح إلى الطول، يمكن إرسال الألواح النهائية مباشرة إلى محطة التعبئة الأوتوماتيكية للتجميع.
 آلة تعبئة الملفات الشخصية الأوتوماتيكية لتجميع ألواح السطح يقوم نظام التعبئة هذا تلقائيًا بقلب المقاطع المعدنية النهائية وتجميعها وتعبئتها على منصات نقالة، مما يؤدي إلى تبسيط نهاية خط الإنتاج وإعداد ألواح سطح السقالة للشحن بكفاءة. عرض المنتج →
تتكون آلة تشكيل سطح السقالة المعدنية الكاملة مع المعالجة المضمنة من عدة وحدات منسقة. يساعد فهم كل مكون المشترين على مقارنة تكوينات المعدات وتجنب التكاليف غير الضرورية.
تشتمل المعدات النهائية الاختيارية على طاولات تكديس أوتوماتيكية، ومحطات وزن، وآلات تعبئة جانبية. كلما كان الخط أكثر تكاملاً، قل عدد العمليات اليدوية المتبقية بين إدخال الملف وإخراج الحزمة النهائية.
تختلف أشكال أسطح السقالات حسب المعايير والتطبيق الإقليمي، لذلك تم تصميم معظم أدوات تشكيل اللفائف لمجموعة محددة من عروض المواد وسمكها ومقاطعها. القيم النموذجية للخط المضمن متوسط الحجم مدرجة أدناه.
| المعلمة | النطاق النموذجي |
|---|---|
| مادة | الفولاذ المجلفن، الفولاذ الطري، الفولاذ المقاوم للصدأ |
| سمك الشريط | 1.2 إلى 2.5 ملم |
| عرض الشريط | 300 إلى 600 ملم |
| سرعة الخط | 8 إلى 15 م/دقيقة |
| عمق النقش | 0.3 إلى 1.0 ملم |
| دقة اللكم | ± 0.3 ملم |
| دقة طول القطع | ± 1.0 ملم |
اختيار المادة المناسبة له نفس القدر من الأهمية. يعتبر الفولاذ المجلفن شائعًا في ألواح السقالات بسبب مقاومته للتآكل وقابليته للتشكيل الجيدة. يتم اختيار الفولاذ المقاوم للصدأ للمصانع الكيماوية والمواقع الساحلية حيث تعمل البيئات العدوانية على تقليل عمر خدمة الفولاذ العادي. في كل حالة، يجب أن يتم تصميم آلة التشكيل بحيث تتعامل مع قوة خضوع المادة وسلوك الزنبرك بحيث يحافظ الشكل النهائي على شكله النهائي.
تظهر الأسطح المعدنية للسقالات المشكلة باللف في مجموعة واسعة من البيئات الإنشائية والصناعية. يتم استخدامه كسطح قائم على السقالات الأنبوبية والمقرنة، والسقالات ذات القفل الحلقي، والسقالات الإطارية. يتم أيضًا اعتماد نفس الملف الشخصي في منصات الوصول الدائمة، والمنصات، وممرات السقف، ومنصات حماية الحواف، ومنصات الوصول إلى قوالب صب الخرسانة.
تعمل المعالجة المضمنة على تسهيل تكيف المنتج مع حالات الاستخدام المختلفة هذه. تعمل الأنماط المنقوشة على تحسين مقاومة الانزلاق لعمال صيانة الأسطح؛ فتحات التصريف المثقبة تحافظ على جفاف المنصات في الظروف الخارجية؛ والحواف المطوية القوية تحمي العمال عند رفع الألواح وحملها باليد. بالنسبة للمصنعين، تؤدي القدرة على إنتاج هذه المتغيرات في سطر واحد إلى تقليل المخزون وتقليل وقت التسليم إلى الموقع.
لرؤية أمثلة حقيقية لكيفية تطبيق معدات تشكيل اللف في بيئات الإنتاج، يمكنك مراجعة دراسات حالة المشروع تم جمعها من قاعدة التثبيت الخاصة بالشركة. توضح هذه الحالات كيفية تكوين خطوط التزيين المتكاملة وتشغيلها وتشغيلها عمليًا.
يتطلب اختيار آلة تشكيل السطح المعدني المناسبة للسقالة فهمًا واضحًا لمزيج المنتج، والجودة المستهدفة، والمساحة الأرضية المتاحة. يجب مناقشة النقاط التالية مع المورد قبل الطلب.
انتبه بشكل خاص إلى جودة التكامل لوحدات النقش والتثقيب. هذه هي المحطات التي تميز خط التزيين المضمن عن آلة تشكيل اللف القياسية، وتصميمها له تأثير مباشر على كفاءة الإنتاج واتساق المنتج.
تم تصميم معظم الخطوط لسمك شريط يتراوح بين 1.2 و 2.5 ملم. يعتمد النطاق الدقيق على الشكل الهندسي وعمق النقش المطلوب. تقلل المادة السميكة من خطر اختفاء نمط النقش تحت الحمل العالي ولكنها تزيد من قوة التشكيل المطلوبة.
عندما تتم مزامنة المحطات بشكل صحيح بواسطة PLC ومحركات المؤازرة، فإنها تضيف القليل جدًا من وقت الدورة. عادةً ما تكون سرعة الخط محدودة بملف التشكيل ووحدة القطع بدلاً من وحدات النقش أو التثقيب.
تختلف المتطلبات حسب البلد والتطبيق النهائي. تتضمن المراجع الشائعة معايير اختبار الحمل لمنصات السقالات وتصنيفات مقاومة الانزلاق التي تحدد الحد الأدنى لمستوى الاحتكاك لسطح المشي. يجب على المشترين أن يطلبوا دليل اختبار على أن نمط النقش يلبي معايير السوق ذات الصلة.
على الخط الحديث المزود بمحطات تعمل بمحرك مؤازر وأدوات سريعة التحرير، يمكن أن يستغرق التغيير الكامل لمجموعة اللفات من 30 دقيقة إلى بضع ساعات، اعتمادًا على عدد المحطات وتعقيد قسم طي الحافة. يمكن عادة استرجاع وصفات النقش والتثقيب المضمنة من نظام التحكم، مما يقلل من وقت التوقف عن العمل.
آلة فك اللفافة المفردة من مادة واسعة آلة التسوية وآلة لعمل ثقوب صغيرة على كلا الجانبين ...
عرض التفاصيل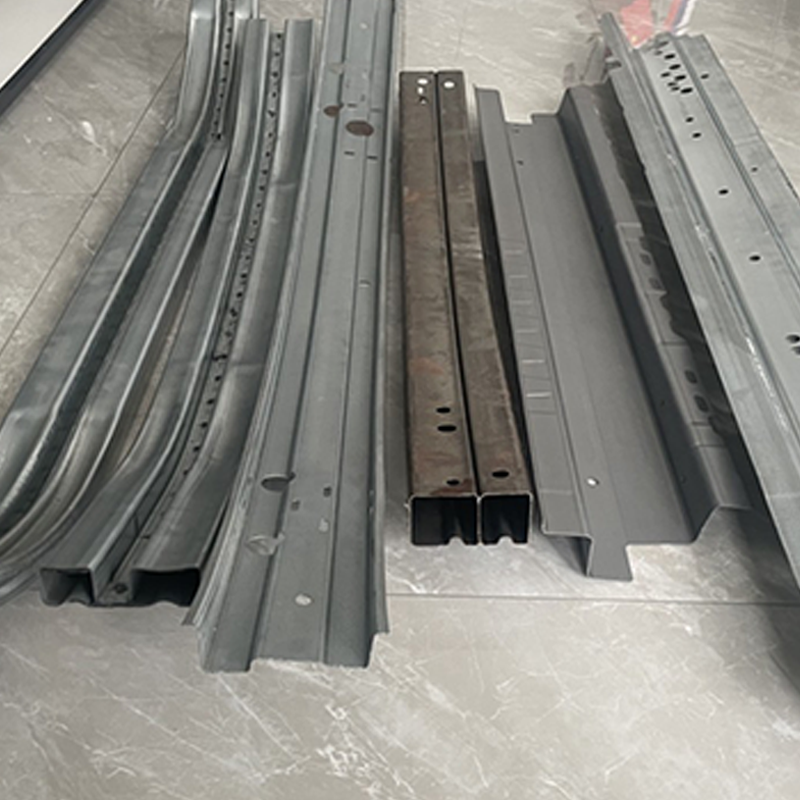
عرض يموت الأسطوانة قالب ثني الشعاع الأمامي المضاد للتصادمات في السيارة آلية الانحناء المتداول ذات العارضة المضادة للتصادم ...
عرض التفاصيل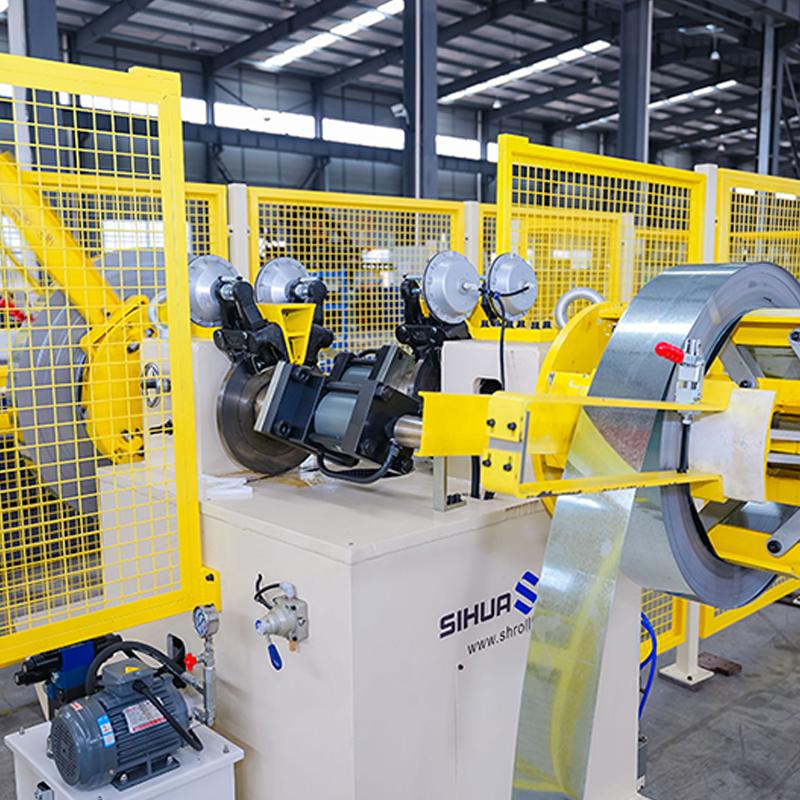
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. يمكن تعديل قوة الليزر ...
عرض التفاصيل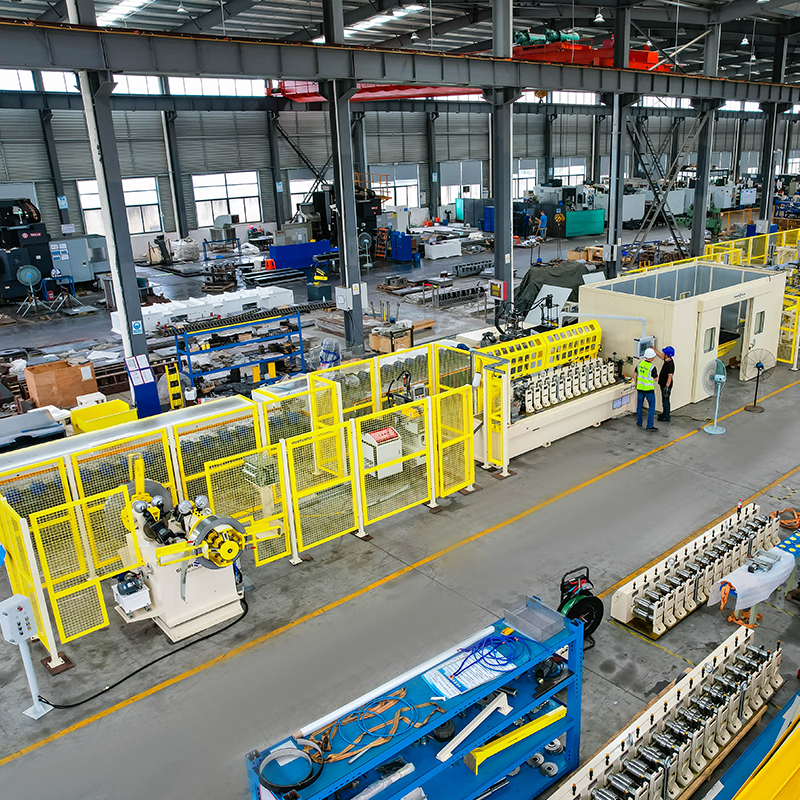
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. آلة تشكيل لفة الكاسيت ...
عرض التفاصيل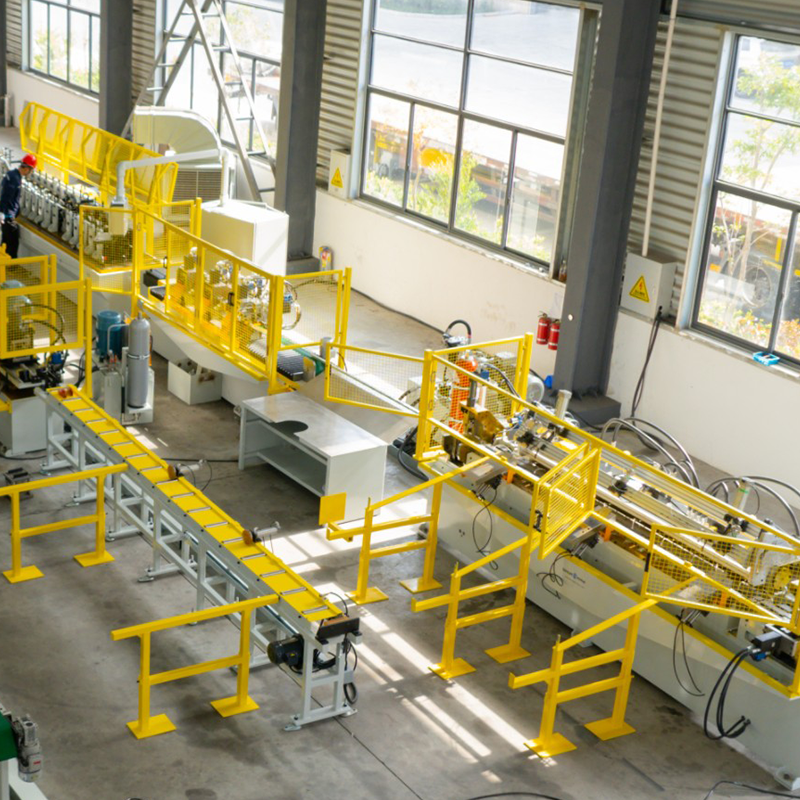
ماكينة فك اللف/التمدد الهيدروليكية الفولاذية المطلية مسبقًا برأسين، ماكينة فك اللفائف الفولاذية المجلفنة ذات الرأس المزدوج، دعامة تخزين فولاذية مطلية مسبقًا، تقليل ال...
عرض التفاصيل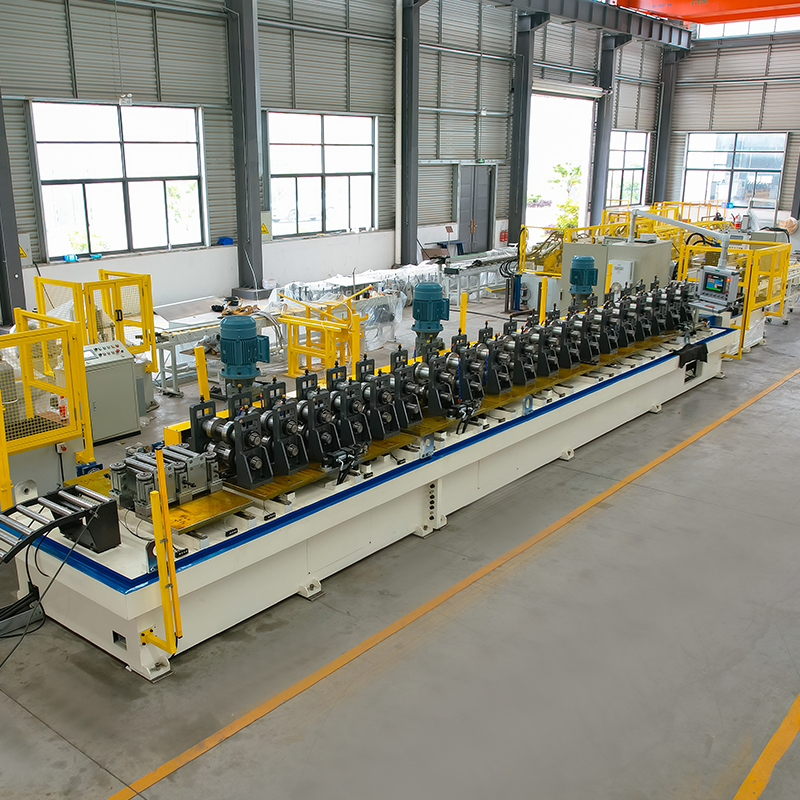
آلة تشكيل لفة العرض التلقائي للقوس الشمسي آلة فك المواد مع منصة تخزين وذراع آلي آل...
عرض التفاصيللا تتردد في الاتصال بنا عندما تحتاج إلينا!
معلومات الاتصال
المنتجات
الجوال