اختيار مادة الإدخال الصحيحة ل آلة تشكيل لفة الحوائط الجافة هو القرار الوحيد الأكثر أهمية الذي يؤثر على جودة المنتج، وعمر الأدوات، وكفاءة الإنتاج، وأداء الملف الشخصي النهائي. على عكس تشكيل الصفائح المعدنية العامة، تتطلب مقاطع الحوائط الجافة تفاوتات صارمة في الأبعاد، وخصائص ميكانيكية متسقة، وسلوكيات طلاء محددة لأن هذه المقاطع تعمل كمكونات تأطير هيكلية في جدران التقسيم، وأنظمة السقف، والتجمعات المقاومة للحريق.
يوفر هذا الدليل تفصيلاً شاملاً وعمليًا لكل معلمة مادة يجب عليك تقييمها قبل تغذية الملف في آلة تشكيل اللف الخاصة بك. نحن نتجاوز درجات الفولاذ العامة ونفحص قيود الإنتاج في العالم الحقيقي، وتفاعلات الطلاء مع قوالب اللف، وتأثيرات حالة الحافة على الاستقامة، والمقايضات بين التكلفة وقابلية التشكيل. سواء كنت تنتج مسامير على شكل حرف C، أو مسارات على شكل حرف U، أو قنوات فراء، أو وصلات سقف، فإن اختيارات المواد الموضحة هنا تؤثر بشكل مباشر على معدل الرفض لديك، وتكرار استبدال الأدوات، ورضا العملاء النهائي.
يتم إنتاج الغالبية العظمى من مقاطع الحوائط الجافة من شرائح فولاذية منخفضة الكربون، لكن الدرجة المحددة ومسار المعالجة يختلفان بشكل كبير بناءً على التطبيق النهائي. فيما يلي تفصيل تفصيلي لفئات المعادن الأساسية الأساسية المستخدمة عالميًا.
يمثل الفولاذ التجاري المادة الأولية الأكثر شيوعًا لمسامير ومسارات الحوائط الجافة الداخلية القياسية. إنه يوفر مزيجًا متوازنًا من القابلية للتشكيل والقوة للبناء العام. تتراوح قوة الخضوع النموذجية من 170 إلى 240 ميجا باسكال، مع قوة شد تتراوح بين 270 إلى 340 ميجا باسكال. هذه الدرجة مناسبة للأقسام غير الحاملة حيث تكون دقة الأبعاد أكثر أهمية من القدرة الهيكلية. آلة تشكيل اللف تتعامل مع مادة CS مع الحد الأدنى من تآكل الأسطوانة، بشرط الحفاظ على نظافة السطح.
تم تصميم درجات FS خصيصًا لعمليات التشكيل على البارد. إنها تظهر قيم استطالة أعلى (عادة 28-32% في طول مقياس 50 مم) مقارنة بالفولاذ التجاري، مما يقلل من خطر تشقق الزوايا أثناء الانحناء الشعاعي الضيق. بالنسبة لملفات الحوائط الجافة التي تتطلب ثنيات متعددة ضمن قسم ويب قصير - مثل المسامير الصندوقية أو المسارات المعززة - فإن مادة FS هي الخيار المفضل. يحتفظ العديد من مديري الإنتاج ذوي الخبرة بملفات FS كمخزون أساسي لديهم لأنها توفر نافذة عملية أوسع لتعديلات فجوة اللفات.
عندما يجب أن تحمل مقاطع الحوائط الجافة أحمالًا محورية أو تكون بمثابة جزء من نظام جدار القص، تصبح درجات الفولاذ الهيكلي ضرورية. يتم تحديد الدرجة 33 (إنتاجية 230 ميجا باسكال) والصف 40 (إنتاجية 276 ميجا باسكال) بشكل شائع في المشاريع التجارية والمؤسسية. ومع ذلك، تتطلب المواد ذات القوة العالية آلات تشكيل أكثر قوة مع محطات قيادة متزايدة وإطارات أثقل. يصبح تأثير Springback أيضًا أكثر وضوحًا، مما يتطلب تعويضًا مفرطًا في الانحناء في تمريرات التشكيل الأخيرة. لقد لاحظنا أن الفولاذ الهيكلي الذي تزيد قوة إنتاجه عن 350 ميجا باسكال يسرع بشكل كبير من تآكل الأسطوانة على الأدوات غير المطلية، لذلك غالبًا ما يوصى باستخدام اللفات المطلية بالكربيد لفترات طويلة.
ملاحظة الإنتاج: لا تفترض أبدًا أن درجة الفولاذ المعتمدة للمقاطع المدرفلة على الساخن ستؤدي بشكل مماثل في المقاطع المشكلة على البارد. يؤدي اتجاه الانحناء بالنسبة لاتجاه التدحرج للشريط الأصلي إلى إنشاء خصائص متباينة الخواص - اختبر دائمًا ملف عينة من كل رقم حرارة جديد قبل الإنتاج الكامل.
إن طلاء السطح على الملف الفولاذي ليس فكرة لاحقة - فهو يؤثر بشكل مباشر على سلوك الاحتكاك داخل مطحنة التشكيل، ومقاومة التآكل في الشكل النهائي، والتوافق مع متطلبات البناء المقاومة للحريق. يوجد أدناه مقارنة منهجية للطلاءات الأكثر استخدامًا لإنتاج ملفات تعريف الحوائط الجافة.
| نوع الطلاء | كتلة الطلاء (جم/م²) | تصنيف القابلية للتشكيل | تطبيق نموذجي |
|---|---|---|---|
| المجلفن بالغمس الساخن (G30-G90) | 90-275 | ممتاز (G30-G60) / جيد (G90) | الجدران الداخلية والخارجية القياسية |
| المجلفن الكهربائي | 20-60 | جيد جداً (سمك موحد) | لمحات دقيقة مع التحمل الشديد |
| بالألمنيوم (النوع 1 و 2) | 40-80 (طلاء آل) | معتدل (انخفاض مداهنة) | أنظمة السقف التي تتطلب انعكاس الحرارة |
| مطلي مسبقًا (بوليستر، PVDF) | غير متوفر (سمك الفيلم 15-30 ميكرومتر) | عادل (خطر التشويه) | الملامح المعمارية المكشوفة |
لا تحدد الأبعاد المادية لملف الإدخال الشكل الهندسي النهائي فحسب، بل تحدد أيضًا وقت الإعداد ومعدل الخردة والاستخدام العام للخط. أ آلة تشكيل لفة الحوائط الجافة يتم تصميمه عادةً حول نطاق محدد من عرض الشريط وسمكه. إن العمل خارج هذه النطاقات يؤدي إلى عيوب الجودة والضغط الميكانيكي.
يتم حساب عرض الشريط المطلوب من المقطع العرضي المطور للملف النهائي، مع مراعاة بدلات الانحناء ونصف قطر الزاوية. بالنسبة لقاعدة C القياسية بشبكة مقاس 92 مم، وحواف مقاس 40 مم، وشفاه مقاس 8 مم، يتراوح العرض المطور عادةً بين 195 مم و205 مم، اعتمادًا على نصف قطر الانحناء الداخلي. يجب أن يستوعب دليل الدخول لآلة تشكيل اللف تفاوت عرض الشريط بمقدار /- 1.5 مم دون التسبب في موجة حافة أو التواء مركزي. تعمل الشرائط الأوسع التي تتجاوز السعة المقدرة للماكينة على زيادة الحمل على البكرات الجانبية ويمكن أن تؤدي إلى انحراف أعمدة البكرات، مما يؤدي إلى إنتاج قوس على طول الملف الشخصي.
وزن الملف
2-5 طن – قياسي للتحميل اليدوي
5-10 طن – الأمثل للخطوط الآلية
معرف الملف
508 مم (20 بوصة) - حجم الشياق الأكثر شيوعًا
610 مم (24 بوصة) – للملفات ذات القياس الثقيل
لفائف التطوير التنظيمي
ما يصل إلى 1200 ملم - النطاق القياسي
أكثر من 1500 مم - تتطلب أداة فك اللف للخدمة الشاقة
يخضع السلوك الميكانيكي للشريط الفولاذي تحت التشوه البارد إلى عدة معايير رئيسية. يتيح لك فهم هذه الخصائص التنبؤ بكيفية تفاعل المادة في كل محطة تشكيل وإجراء تعديلات استباقية على فجوات اللف، والأدلة الجانبية، ووحدات التسوية.
عندما يمر الشريط من خلال حوامل لفة متتالية، فإنه يخضع لعملية تصلب، مما يزيد من قوة الخضوع ويقلل الليونة. بالنسبة لملف الحوائط الجافة النموذجي الذي يتكون من 14 إلى 18 محطة، يمكن أن تكون قوة الخضوع عند المخرج أعلى بنسبة 15-25% من قيمة الملف الوارد. يجب أن تؤخذ هذه الظاهرة في الاعتبار عند تحديد قدرة تحمل الملف النهائي. تميل المواد ذات قوة الخضوع الأولية المنخفضة (أقل من 200 ميجا باسكال) إلى إظهار استطالة مفرطة أثناء التشكيل، مما يؤدي إلى الحصول على شكل نهائي أطول من إعداد طول القطع.
الحد الأدنى لمتطلبات الاستطالة لمواد تشكيل الحوائط الجافة هو عادةً 22% بطول قياس 50 مم. ترتبط قيم الاستطالة المنخفضة بزيادة التشقق في نصف القطر الخارجي للانحناءات، خاصة بالنسبة للمقاطع ذات الزوايا الحادة (نصف القطر الداخلي أقل من 1.5 مرة من السُمك). تقوم العديد من الشركات المصنعة بإجراء اختبار انحناء بسيط بمقدار 180 درجة على كل مجموعة ملف جديدة للتحقق من قابلية التشكيل قبل تحميلها على آلة فك اللفة.
ترتبط صلابة روكويل (عادةً HRB 50-70 لفولاذ الحوائط الجافة) بعلاقة مباشرة مع معدلات تآكل اللفائف. المواد الأكثر صلابة - غالبًا ما تنتج عن ارتفاع محتوى الكربون أو تقليل الدرفلة على البارد - تولد المزيد من التآكل الكاشطة على أدوات تشكيل اللف. في بيئات الإنتاج كبيرة الحجم، نوصي باستخدام أدوات الصلب D2 أو لفائف تعدين المساحيق عند تشكيل الفولاذ فوق HRB 65 للحفاظ على الشكل الهندسي خلال الحملات الممتدة دون إعادة طحن.
تعد جودة حواف الشريط من العوامل التي يتم تجاهلها غالبًا والتي تؤثر بشكل كبير على الاستقامة والتشطيب السطحي لملف الحوائط الجافة النهائي. يتم تزويد معظم الملفات الفولاذية إما بحواف مطحنة أو حواف مشقوقة، والتمييز أمر بالغ الأهمية لأداء التشكيل.
فحص جودة الحافة الرئيسية: مرر إبهامك على طول حافتي الشريط. سيؤدي ارتفاع نتوء حاد يزيد عن 0.1 مم إلى خدش سطح اللفة بشكل تدريجي وإنشاء علامات مزعجة على حافة الملف الشخصي. الحل هو تحديد مسار ثانوي لإزالة حواف الحواف أو اختيار ملفات ذات خيار "حافة ناعمة" من آلة القطع.
تتطلب معظم ملفات تعريف الحوائط الجافة ثقبًا - للتوصيلات اللولبية أو ممرات الخدمة أو الأداء الصوتي. إن سلوك المادة تحت التثقيب لا يقل أهمية عن سلوكها تحت الانحناء. تنتج المواد الأكثر ليونة (أقل من 220 ميجا باسكال) ثقوبًا نظيفة مع الحد الأدنى من ارتفاع النتوءات، بينما تميل المواد الصلبة إلى إنشاء حواف خشنة تتطلب إزالة الأزيز بشكل ثانوي.
وحدة التثقيب على أ آلة تشكيل لفة الحوائط الجافة تعمل بمعدلات دورات عالية - غالبًا ما تتجاوز 60 ضربة في الدقيقة. تظهر المواد ذات قيم الاستطالة العالية تراجعًا أقل حول الثقب المثقوب، مما يؤدي إلى سطح شبكي أكثر استواءً. على العكس من ذلك، تميل المواد ذات الاستطالة المنخفضة (أقل من 22%) إلى الانحناء للأعلى حول الثقب، مما يتعارض مع التراص والتعامل لاحقًا.
| نوع المادة | ارتفاع الأزيز (مم) | معدل تآكل الثقب | التخليص الموصى به |
|---|---|---|---|
| CS (العائد المنخفض) | 0.05-0.12 | منخفض | 6-8% سمك |
| FS (درجة التشكيل) | 0.08-0.18 | متوسط | 8-10% سمك |
| الهيكلية (الصف 40) | 0.15-0.30 | عالية | 10-12% سمك |
لتحديد المادة المثالية لإنتاج ملفات تعريف الحوائط الجافة بشكل منهجي، اتبع سير العمل المكون من سبع خطوات والذي يدمج العوامل الفنية والتشغيلية والتجارية.
حتى مع الاختيار الدقيق للمواد، تظهر بعض العيوب أثناء الإنتاج. يوجد أدناه دليل عملي لاستكشاف الأخطاء وإصلاحها يربط بين خصائص المواد وعيوب معينة في الملف الشخصي.
لا يُنصح عمومًا بالفولاذ المدلفن على الساخن لمقاطع الحوائط الجافة لأنه يحتوي على طبقة أكسيد أكثر سمكًا (مقياس)، وتفاوتات سماكة أوسع، وجودة سطح أقل مقارنة بالفولاذ المدرفل على البارد. يمكن أن يؤدي الميزان إلى تآكل بكرات التشكيل بسرعة وإنتاج أبعاد جانبية غير متناسقة. ومع ذلك، إذا تم استخدام ملفات مدرفلة على الساخن مخللة ومزيتة، فيمكن تشكيلها ولكنها عادةً ما تؤدي إلى تشطيب سطحي أكثر خشونة غير مقبول للتطبيقات المكشوفة أو المطلية.
يتم تصنيف معظم آلات تشكيل الحوائط الجافة القياسية بسمك يتراوح بين 0.4 مم و 1.2 مم. يمكن للنماذج شديدة التحمل التعامل مع ما يصل إلى 1.5 مم أو حتى 2.0 مم، ولكن هذا يتطلب حوامل رول معززة، وأعمدة ذات قطر أكبر، وقوة محرك أعلى. قم دائمًا بمراجعة لوحة البيانات الفنية الخاصة بجهازك قبل تشغيل المواد السميكة، حيث إن تجاوز السعة المقدرة قد يؤدي إلى تلف علبة التروس والمحامل الدوارة بشكل دائم.
نعم. تتطلب الملفات المطلية مسبقًا عمومًا سرعات تشكيل أبطأ (تخفيض بنسبة 20-30٪) لمنع تشوه الطلاء أو تقشره في مناطق الانحناء. يمكن تشغيل الملفات المجلفنة والمجلفنة كهربائيًا بأقصى سرعة مقدرة لأن طلاء الزنك يعمل بمثابة مادة تشحيم صلبة. وتقع الملفات المصقولة بالألمنيوم في المنتصف، نظرًا لأن طلاء الألومنيوم والسيليكون يتمتع بمرونة معتدلة ولكن يمكن أن يتراكم على اللفائف بمرور الوقت، مما يستلزم التوقف المتكرر للتنظيف.
يتم تحديد عرض الشريط الصحيح من خلال الطول المطور للمقطع العرضي، وهو مجموع جميع مقاطع الويب المستقيمة بالإضافة إلى بدلات الانحناء لكل زاوية. يتمثل النهج العملي في قطع شريط العينة، ووضع علامة على خطوط الانحناء، وطيه يدويًا أو باستخدام مكبس الفرامل، ثم قياس الطول المسطح قبل الطي. غالبًا ما تكون هذه الطريقة التجريبية أكثر موثوقية من الحسابات النظرية، خاصة بالنسبة للملامح غير المتماثلة المعقدة.
يوفر الفولاذ التجاري (CS Type B) مع طلاء مجلفن بالغمس الساخن G40-G60 أفضل نسبة تكلفة إلى أداء لإنتاج مسامير داخلية كبيرة الحجم. إنه يوفر قابلية تشكيل كافية، ومقاومة مقبولة للتآكل، وخصائص ميكانيكية متسقة عبر شحنات الملفات المتعددة. بالنسبة للمشاريع التي تتطلب قوة أعلى، يضيف الفولاذ الإنشائي من الدرجة 33 ما يقرب من 10-12% إلى تكلفة المواد ولكنه يقلل من وزن الملف الشخصي لنفس سعة الحمولة، مما يعوض في بعض الأحيان ارتفاع سعر الوحدة.
نادرًا ما يستخدم الفولاذ المقاوم للصدأ في تشكيلات الحوائط الجافة القياسية نظرًا لتكلفته العالية ومعدل تصلب العمل وطبيعته الكاشطة. إذا لزم الأمر للتطبيقات المعمارية أو البحرية المتخصصة، يجب عليك استخدام آلة تشكيل اللف مع لفات مطلية بالكربيد، وزيادة قوة التشكيل، ونظام تشحيم مخصص. إن تشغيل الفولاذ المقاوم للصدأ على الأدوات القياسية المصنوعة من الفولاذ الكربوني سوف يتسبب في تآكل سريع للفة وتهيج سطحي غير مقبول على بعد بضع مئات من الأمتار.
يمكن للتخزين غير المناسب للملفات - خاصة التعرض للرطوبة أو درجات الحرارة القصوى - أن يؤدي إلى تدهور جودة السطح وتغيير الخواص الميكانيكية من خلال التقادم. تتطور الملفات المجلفنة المخزنة في الظروف الرطبة إلى صدأ أبيض (هيدروكسيد الزنك)، مما يزيد من الاحتكاك أثناء التشكيل. يمكن للملفات التي يتم تخزينها عموديًا لفترات طويلة أن تتطور إلى "مجموعة ملفات" دائمة (انحناء) مما يجعل التغذية صعبة. قم دائمًا بتخزين الملفات أفقيًا على سروج مبطنة في منطقة جافة يمكن التحكم في مناخها واستخدامها على أساس ما يدخل أولاً يخرج أولاً.
نعم. عادةً ما تحتوي مقاطع قمزة السقف على شبكات أرق وحواف أطول، مما يتطلب مواد استطالة أعلى لتحقيق الانحناءات الحادة بزاوية 90 درجة دون تشقق. من ناحية أخرى، تعطي مسامير الحائط الأولوية للقوة والاستقامة. بالنسبة لوصلات السقف، يفضل تشكيل الفولاذ (FS) مع استطالة لا تقل عن 30%، في حين يمكن لدعائم الجدران استخدام الفولاذ التجاري مع استطالة 25%. بالإضافة إلى ذلك، غالبًا ما تستخدم وصلات السقف مقاييس أخف (0.45-0.55 مم) مقارنة بمسامير الحائط (0.55-0.75 مم).
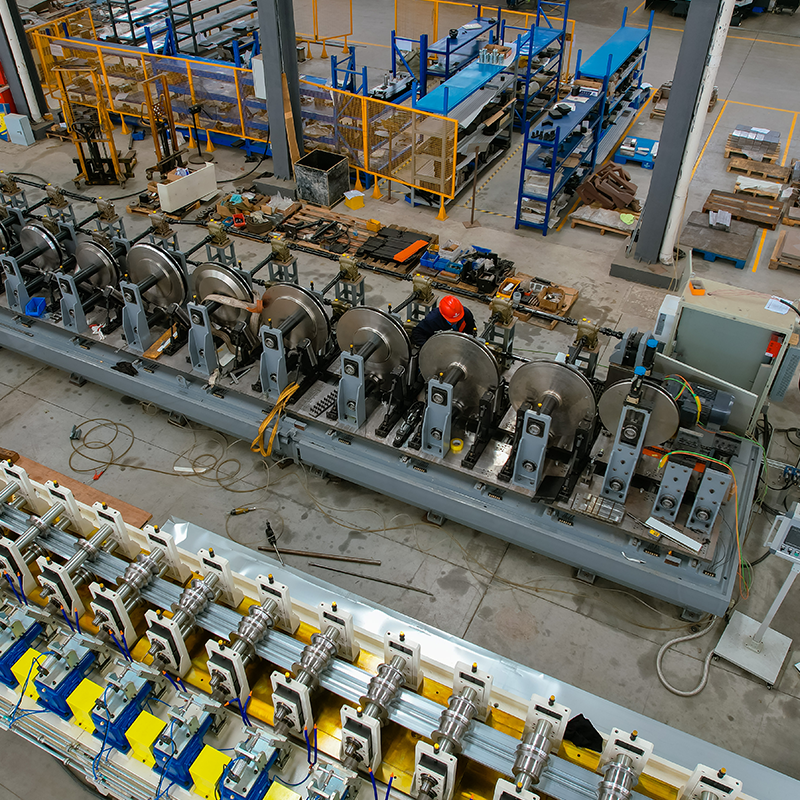
آلة فك اللفافة المفردة من مادة واسعة آلة التسوية وآلة لعمل ثقوب صغيرة على كلا الجانبين ...
عرض التفاصيل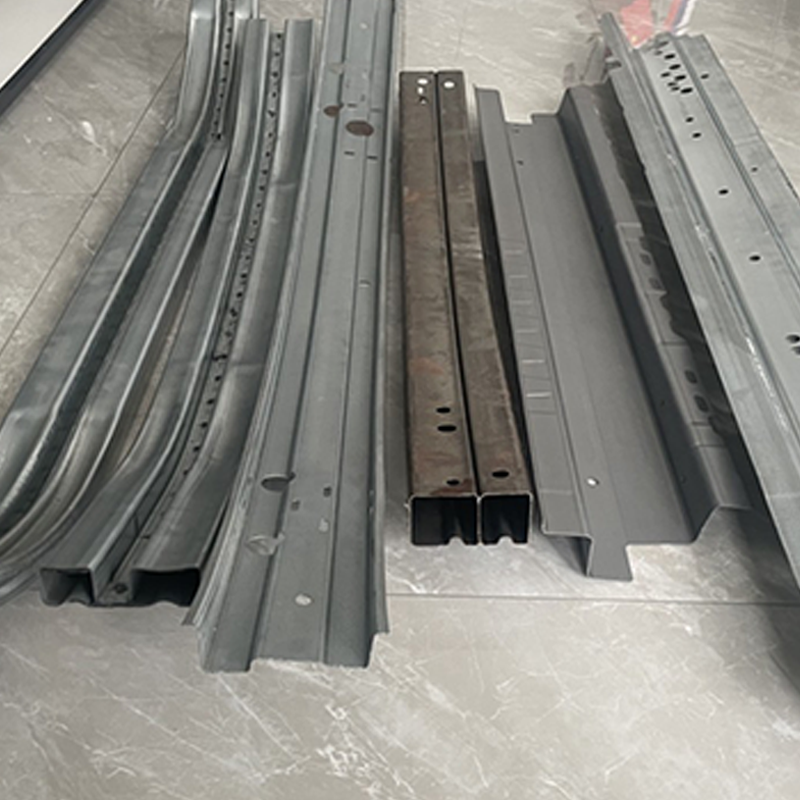
عرض يموت الأسطوانة قالب ثني الشعاع الأمامي المضاد للتصادمات في السيارة آلية الانحناء المتداول ذات العارضة المضادة للتصادم ...
عرض التفاصيل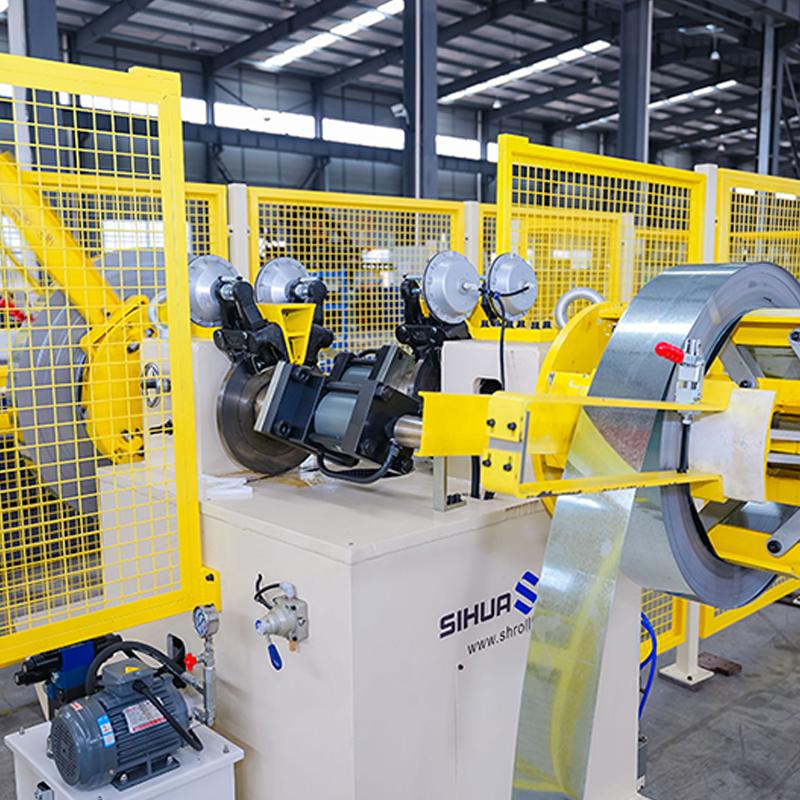
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. يمكن تعديل قوة الليزر ...
عرض التفاصيل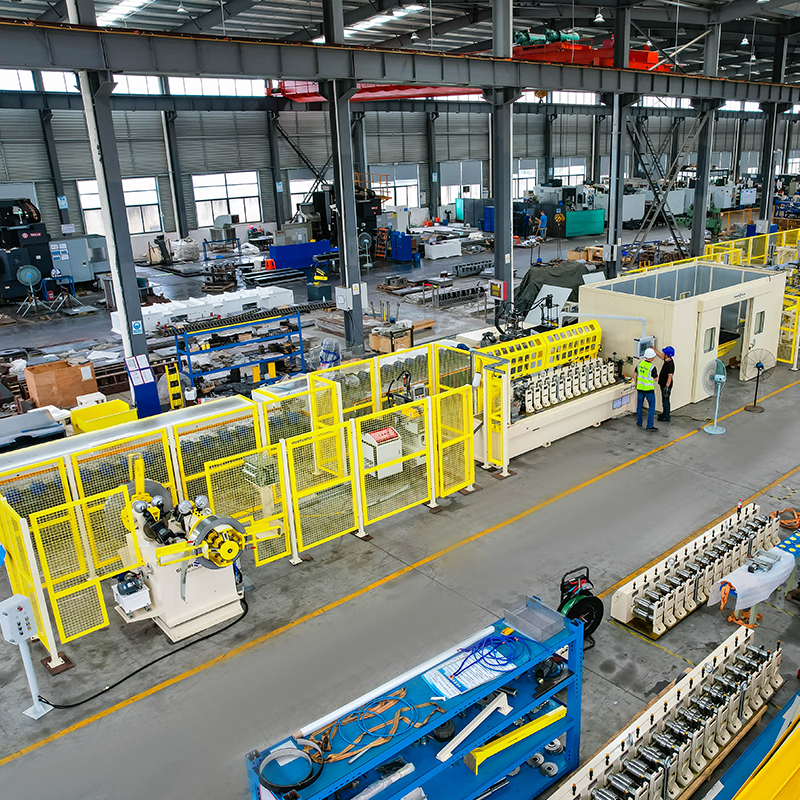
آلة فك اللفافة الهيدروليكية ذات الرأس المزدوج الدوارة تلقائيًا مع عدم الكشف عن المواد، 5 طن لكل جانب. آلة تشكيل لفة الكاسيت ...
عرض التفاصيل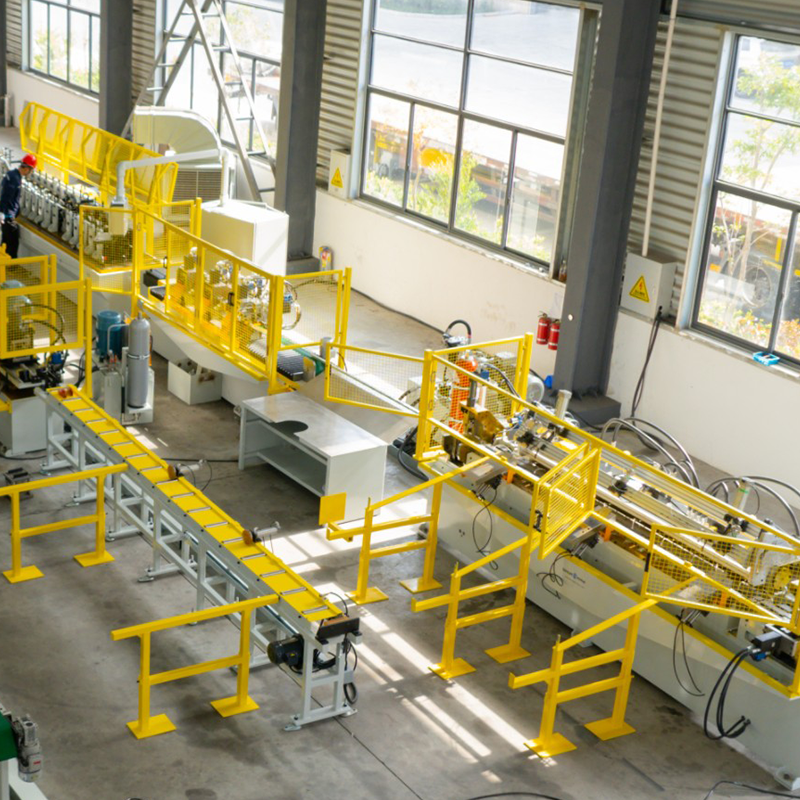
ماكينة فك اللف/التمدد الهيدروليكية الفولاذية المطلية مسبقًا برأسين، ماكينة فك اللفائف الفولاذية المجلفنة ذات الرأس المزدوج، دعامة تخزين فولاذية مطلية مسبقًا، تقليل ال...
عرض التفاصيل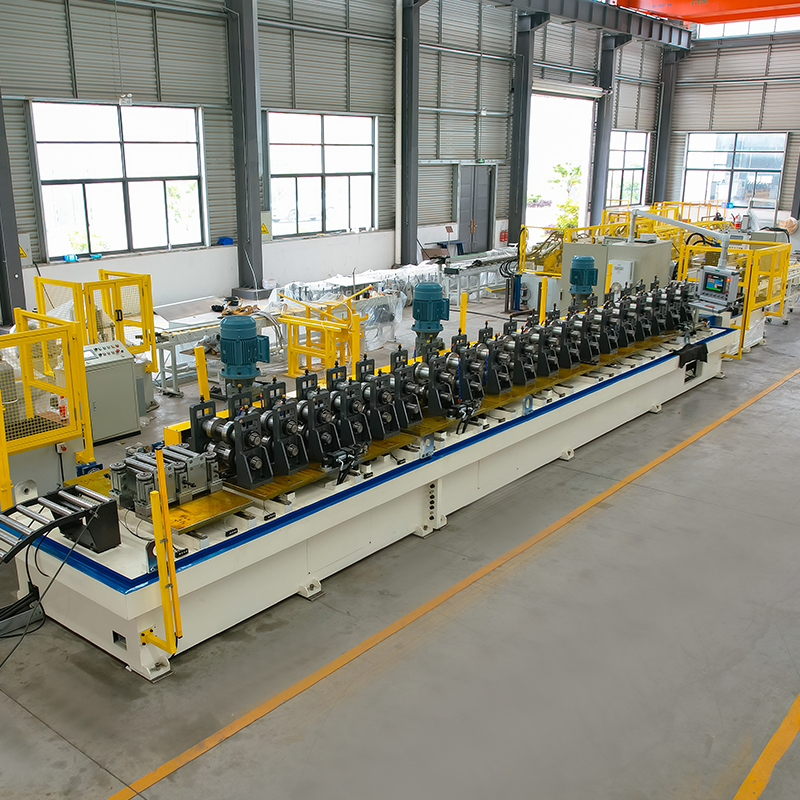
آلة تشكيل لفة العرض التلقائي للقوس الشمسي آلة فك المواد مع منصة تخزين وذراع آلي آل...
عرض التفاصيللا تتردد في الاتصال بنا عندما تحتاج إلينا!
معلومات الاتصال
المنتجات
الجوال