عادة ما يصل مصنعو الصلب الذين يقدمون عطاءاتهم على مشروع السقف المستمر إلى نفس النتيجة عندما يراجعون الرسومات: مدادة السقف على شكل حرف Z، ومتجرهم مجهز لقنوات C، والفجوة أوسع مما تبدو. إن آلة تشكيل المدادة z عبارة عن خط تشكيل مستمر على البارد ينتج مقاطع Z من شريط الفولاذ المجلفن بالغمس الساخن في مسار واحد، بما في ذلك التثقيب والقطع.
تتيح حواف الإزاحة للقسم Z أن تتداخل المدادات في حزم وتتداخل عند الوصلات، لكن هذا الإزاحة يفرض أيضًا تصميم أدوات اللف وتثقيب الثقب وتوقيت القص بشكل مختلف عن خط المدادة C. عادةً ما تظهر الآلة الخاطئة في شكل انحراف زاوية الشفة، أو فتحات الوصل المنحرفة، أو سرعة الخط التي لا يمكنها تغذية قدرة التثقيب لديك.
تعريف قصير: إن آلة تشكيل المدادة على شكل Z عبارة عن نظام تشكيل بارد مستمر يعمل على ثني شريط الفولاذ إلى قسم Z غير المتماثل ويدمج التثقيب والقطع والتكديس الاختياري في نفس تدفق الإنتاج.
يجب أن تحافظ آلة تشكيل المدادة على شكل Z على إزاحة الحافة وزاوية الحافة ضمن الحدود التي تسمح للمدادات النهائية بالتداخل بإحكام والربط بشكل متوقع: الإزاحة في حدود 1.0 مم وتربيع الحافة في حدود درجة واحدة على الطول الكامل.
الإزاحة بين الشفتين هي البعد المحدد للقسم Z. أثناء التشكيل، ينحني الشريط في اتجاهين على مسافات مختلفة من المحور المحايد. إذا كانت الزهرة الملفوفة لا توازن الزنبرك الخلفي، فإن المظهر الجانبي يلتوي وتفتح أطراف الحافة أو تغلق. يؤدي ذلك إلى ظهور فجوة واضحة بين المدادات المتداخلة ويجعل الحزمة غير مستقرة على الشاحنة.
التعشيش هو السبب الاقتصادي الرئيسي لاختيار مدادات Z في المقام الأول.
تستخدم حزمة المدادات على شكل Z المعبأة مساحة أرضية أقل للشاحنة بنسبة 25 إلى 35 بالمائة تقريبًا مقارنة بنفس العدد من المدادات على شكل حرف C بنفس ارتفاع القسم. يختفي هذا التوفير عندما لا يتم التحكم في الالتواء والظهر الربيعي في خط التشكيل.
تعتمد الإنتاجية العملية لخط المدادة Z على سماكة الشريط وارتفاع الشبكة وزمن دورة التثقيب، وليس على قوة المحرك وحدها. بمجرد تثبيت عرض الملف، تحدد هذه القيم الثلاث عدد حوامل اللف، وسرعة التشكيل وتكوين التثقيب.
نطاقات المواصفات النموذجية التي يجب جمعها قبل مقارنة عروض الأسعار:
بالنسبة للمحلات التجارية التي تحتاج إلى ملفات تعريف C وU وZ وSigma على خط واحد، يمكن للأدوات القابلة للضبط في الكاسيت والمؤازرة أن تغطي أكثر من مجموعة ملفات تعريف واحدة دون فقدان المرونة اللازمة لتشغيل دفعات صغيرة.
 آلة تشكيل اللف متعددة الأشكال للأقسام C وU وZ وSigma تجمع هذه الآلة بين أدوات الكاسيت والأدوات القابلة للتعديل لتشغيل عائلات ملفات تعريف متعددة على خط واحد، بما في ذلك C وU وZ وSigma. وهو يناسب المتاجر التي تحتاج إلى المرونة للدفعات الصغيرة مع الحفاظ على إنتاجية عالية، كما هو مذكور في سياق إنتاج المدادة. عرض المنتج →
خذ بعين الاعتبار مدادة شبكية بقطر 250 مم في مادة بسمك 2.0 مم وبسرعة 15 م/دقيقة. ينتج عن ست ساعات من صافي وقت التشغيل حوالي 5400 متر من طول المدادة لكل نوبة عمل، قبل السماح بوقت الخمول وتغيير الملف والإعداد. يمكن أن يؤدي طول القطع وعدد الثقوب وسرعة التجميع إلى تقليل هذا الرقم بنسبة 10 إلى 20 بالمائة.
| المعلمة | نطاق نموذجي | تأثير الإنتاج |
| سمك الشريط | 1.5-3.0 ملم، Q235B / Q355B | يحتاج الشريط السميك إلى المزيد من التمريرات وسرعة أقل |
| ارتفاع الويب | 100-350 ملم | نطاقات تغطية المدرجات القابلة للتعديل ؛ الأدوات الثابتة تحمل إزاحة أكثر إحكامًا |
| عرض شفة | 40-70 ملم | يحدد عرض الملف ويؤثر على تكلفة الحز |
| سرعة التشكيل | 8-18 م/دقيقة | عادة ما يكون وقت دورة التثقيب هو الحد الأقصى |
| تحمل الطول | /-1.0-2.0 ملم | يؤثر على سرعة الانتصاب عند الوصلات الملتفة |
| التسامح مع تباعد الثقب | /-0.5 ملم مع لكمة مؤازرة | يمنع إعادة صياغة ثقوب المربط في الموقع |
يمثل وقت التغيير أكبر فرق في تكلفة التشغيل بين ماكينات Zpurlin، وهو يفصل الخط الذي يقوم بتشغيل ملف تعريف واحد طوال العام عن الخط الذي يعالج دفعات صغيرة يوميًا.
الخيار الكلاسيكي هو اللفات المضبوطة بالرقائق، حيث يقوم المشغلون بإضافة الفواصل أو إزالتها لإعادة ضبط الحوامل لارتفاع الويب الجديد. يعمل الحل المؤازر القابل للتعديل على تغيير عرض الحامل وارتفاع المظهر الجانبي حسب المحرك، مع الحفاظ على نفس خراطيش الأسطوانة في مكانها. تعمل أنظمة الكاسيت سريعة التغيير على إزالة علبة أدوات كاملة وإدراج أخرى في دقائق.
| التكوين | وقت التحول | أفضل ملاءمة |
| تعديل الرقائق | 30-60 دقيقة | واحد أو اثنين من الملفات الشخصية المستقرة، على المدى الطويل |
| مؤازر قابل للتعديل | 5-10 دقائق | ثلاثة إلى ثمانية ارتفاعات الويب |
| كاسيت التغيير السريع | 2-5 دقائق | تغييرات الملف الشخصي اليومية وجداول JIT |
القاعدة الأساسية من خطوط الإنتاج: إذا كان ارتفاع شبكة واحدة سيعمل بأكثر من 500 طن شهريًا، فإن آلة Z ذات اللفة الثابتة المخصصة تتفوق على خط عالمي من حيث الاستقرار. وتحت هذا الحجم، تعمل قابلية التعديل على تقصير فترة الاسترداد.
التثقيب هو أول عنق الزجاجة الذي يتم حسابه، لأن المدادة Z المقسمة يمكن أن تحمل ستة إلى اثني عشر ثقبًا ويحدد وقت دورة التثقيب الحد الأقصى لسرعة الخط.
تبدو الملفات المثقوبة مسبقًا ملائمة، لكن أنماط الثقوب تتغير بين المشاريع. يقوم التثقيب المؤازر عبر الإنترنت بتسجيل كل ثقب مقابل موضع القطع باستخدام جهاز تشفير ذو حلقة مغلقة، والذي يحافظ على تباعد الفتحة في حدود /-0.5 مم حتى عندما يتغير سمك الشريط. إذا كان جدول معالجة الملف الخاص بك يشتمل على دعامة شمسية أو تثقيب علبة الكابلات بالإضافة إلى المدادات، فإن رأس التثقيب يصبح هو قرار المرونة بدلاً من منصات التشكيل.
 آلة تشكيل اللكم المؤازرة ذات 8 محاور لأقواس الطاقة الشمسية الكهروضوئية مزود بنظام تثقيب مؤازر ذو 8 محاور، يقوم هذا الخط تلقائيًا بضبط موضع التثقيب وعرض/ارتفاع الملف الشخصي لملفات دعامة الطاقة الشمسية. إنه يوفر تسجيل تشفير ذو حلقة مغلقة لتباعد دقيق بين الفتحات، مما يجعله مثاليًا عندما تختلف أنماط التثقيب بين المشروعات. عرض المنتج →
بالنسبة للقطع، يحمل القص الطائر المؤازر تفاوتات الطول عند /-1.0 مم عن طريق مزامنة القص مع خط المرور. تعد وحدات القطع الهيدروليكية أرخص ولكنها عادةً ما تهبط عند /-3 إلى 5 مم وتنشئ نتوءًا يؤدي إلى إبطاء تجميع الموقع. قارن تخطيط محرك الأقراص والتحكم الكامل مع دليل اختيار آلة تشكيل الملف الشخصي قبل أن تضع قائمة مختصرة للموردين.
بعد القطع، تنتقل المدادات إلى طاولة التفريغ للعد والتجميع. تحل محطة الربط الأوتوماتيكية محل عاملين يدويين في كل نوبة عمل وتحافظ على ثبات شد الحزمة، مما يحمي هندسة التعشيش أثناء النقل بالشاحنة نفسها مما يجعل مقاطع Z جذابة.
 آلة التعبئة والربط الأوتوماتيكية للحزم المعدنية يقوم نظام التعبئة هذا بأتمتة عملية تقليب الأزرار، وتعبئة الحزم الصغيرة، وتحزيم الحزم الكبيرة على منصات نقالة باستخدام شرائط دعم خشبية. فهو يحل محل عمال التجميع اليدويين ويضمن شدًا متسقًا للحزمة، ويحمي ملفات المدادة أثناء النقل ويحسن التعامل مع المصب. عرض المنتج →
اطلب من المورد محاكاة توقيت التثقيب لأطول مدادة لديك. يجب أن يأخذ برنامج التحكم في الاعتبار التسارع والتباطؤ ووضع علامة القطع، وليس فقط متوسط سرعة خط المرور.
أسرع طريقة لمقارنة موردي ماكينات المدادة Z هي طلب ثلاث مستندات قبل عرض الأسعار التجاري: رسم الزهرة الملفوفة، وتخطيط قالب التثقيب، وقطعة اختبار مكونة من شريط الفولاذ الخاص بك.
استخدم الترتيب التالي عند تقييم عروض المعدات.
قبل الالتزام، قم بمراجعة المراجع المثبتة. أرشيف حالة مشروع Sihua تتضمن خطوطًا كاملة لتشكيل المدادات والأرفف يتم تسليمها إلى مصنعي المباني المعدنية، مع نفس بنية التثقيب المؤازر والقص الطائر الموصوفة أعلاه.
فيما يلي الإجابات المختصرة للأسئلة الأربعة التي تهيمن على شراء ماكينة Zpurlin.
نعم. خطوط متعددة الأشكال مع حوامل قابلة للتعديل مؤازرة أو أشرطة تغيير سريعة للتبديل بين أقسام C وU وZ وSigma. تتمثل المقايضة في استقرار تحمل أقل قليلاً مقارنة بخط Z المخصص الذي لا يغير الأدوات أبدًا.
تتعامل الخطوط القياسية مع شريط فولاذي مجلفن بالغمس الساخن من 1.5 إلى 3.0 مم في درجات Q235B أو Q355B. يعتمد السمك العلوي على عرض الحافة وعدد تمريرات التشكيل. يؤدي عدد قليل جدًا من التمريرات إلى الارتداد عند أطراف الحافة ويجعل فجوات التداخل غير مستقرة.
مع وجود مادة 2.0 مم بسرعة 15 م/دقيقة وست ساعات من صافي وقت التشغيل، تنتج نوبة عمل مدتها 8 ساعات حوالي 5400 متر من طول المدادة. يمكن أن يؤدي طول القطع وعدد الثقوب وسرعة التراص إلى تقليل هذا الرقم، لذا تحقق من وقت دورة التثقيب باستخدام مزيج المنتج الخاص بك.
يتحكم التسامح مع طول المدادة في سرعة الانتصاب عند الوصلات الملتفة. يحمل القص الطائر المؤازر مع قياس طول الحلقة المغلقة /-1.0 إلى 2.0 مم؛ يهبط القص الهيدروليكي عادةً عند /-3 إلى 5 مم مع اتجاه لدغ غير متناسق. بالنسبة لمشاريع الأسقف المستمرة، فإن التسامح الأكثر تشددًا يدفع تكاليفه في الموقع.
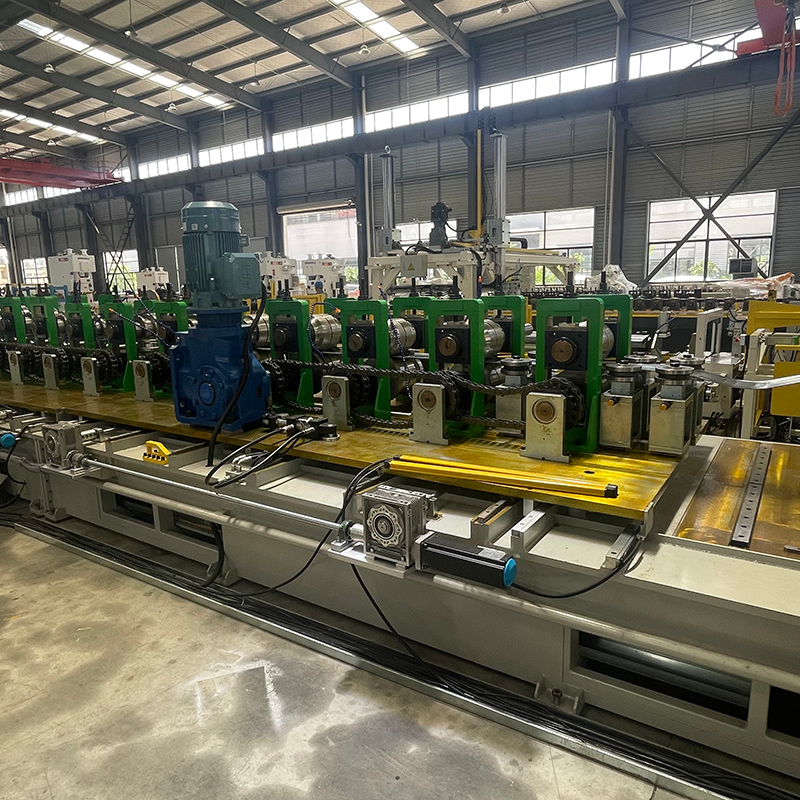
آلة تشكيل لفة سيجما CUZ آلة فك اللفائف ذات الرأس الواحد للخدمة الشاقة، سعة 5 طن. آ...
عرض التفاصيللا تتردد في الاتصال بنا عندما تحتاج إلينا!
معلومات الاتصال
المنتجات
الجوال